CNC-werkopspanning voor ABS-graveerbladen: een productiegids
CNC-werkopspanning voor ABS-graveerbladen: een productiegids
Efficiënte CNC-productie is afhankelijk van een stabiele plaatbevestiging, een schoon spatbord, gecontroleerde vacuümzones en een geplande graveer- en snijvolgorde. Deze opstellingsbeslissingen zorgen ervoor dat ABS-graveervellen op hun plaats blijven terwijl tekst, gaten en buitenprofielen worden geproduceerd.
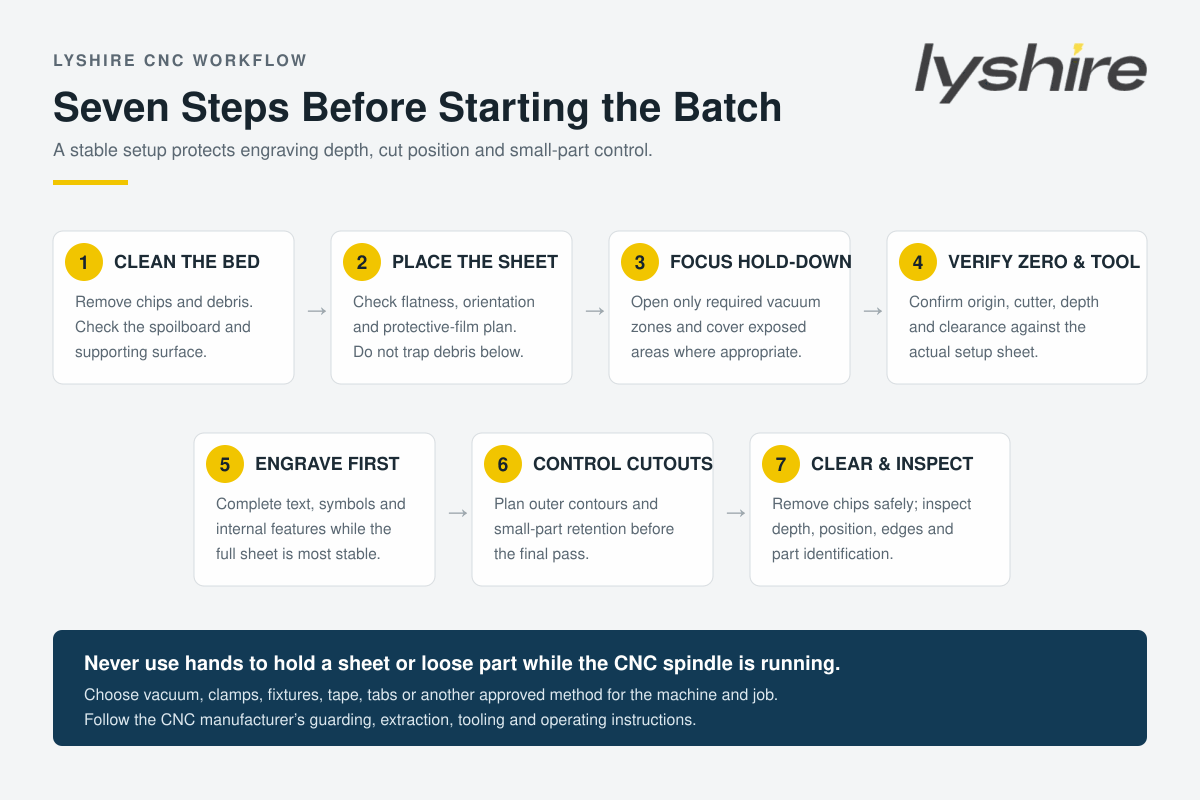
Snel antwoord:reinig en inspecteer de tafel, plaats de plaat zonder opgesloten vuil, concentreer de klemming onder het actieve gebied, controleer het gereedschap en de Z-referentie, graveer terwijl de plaat het meest stabiel is en plan hoe kleine onderdelen vast blijven zitten tijdens het uiteindelijke contoursnijden. De beste vasthoudmethode is afhankelijk van de machine, de onderdeelgeometrie en het productietraject.
Waarom het vasthouden van werk meer invloed heeft dan alleen de positie van het werkstuk
Een ABS-graveerplaat is vaak slechts 1,3 mm of 1,5 mm dik, terwijl de oppervlaktelaag die wordt verwijderd om de contrasterende kern bloot te leggen veel dunner is. Als de plaat omhoog komt, buigt of verschuift ten opzichte van het gereedschap, kan de effectieve graveerdiepte over het paneel veranderen. Fijne tekst kan de kern ongelijkmatig onthullen, gaten kunnen van hun beoogde positie verschuiven en een buitencontour komt mogelijk niet langer overeen met het gegraveerde kunstwerk.
Het vasthouden van werkstukken is daarom een onderdeel van de procesbeheersing en geen bijzaak. CNC-fabrikant AXYZ merkt op dat een slecht vacuüm of luchtlekkage kan leiden tot een onjuiste snijdiepte, verloren toleranties en materiaalbeweging. De technische richtlijnen leggen ook de nadruk op een schoon opofferingsbed, gecontroleerde vacuümzones en het verwijderen van vuil tussen de tafel en het laken.
Dit artikel richt zich op een efficiënte installatie- en verwerkingsvolgorde. Materiaalkwaliteitseisen, zoals goedgekeurde kleur, dikte, oppervlakteconditie en batchvergelijking, moeten nog steeds worden gedefinieerd in de tekening, specificatie, goedgekeurd monster en koopovereenkomst.
Kies de vasthoudmethode voor de daadwerkelijke taak
Er is niet één armatuur die geschikt is voor elke CNC-frees, plaatgrootte en onderdeelpatroon. De operator moet de door de machinefabrikant goedgekeurde methoden volgen en beoordelen of de taak een volledig vel, een gedeeltelijk vel, grote panelen of veel kleine labels gebruikt.
| Vasthoudroute | Waar het past | Punten om te controleren |
|---|---|---|
| Vacuüm tafel | Volledige of grotere plaatformaten met voldoende dekkingsoppervlak | Zoneselectie, staat van spatbord, lekkages, zichtbaar tafeloppervlak en onderdeelgrootte |
| Mechanische klemmen met laag profiel | Deelplaten, plano's of machines zonder voldoende vacuüm | Gereedschapsvrijheid, plaatvervorming, klempositie en botsingspreventie |
| Armatuur of positioneerpennen | Herhaalde onderdelen en gecontroleerde blanco-formaten | Herhaalbare oorsprong, speling, pinpositie en tekenconsistentie |
| Goedgekeurde tape- of dragermethode | Kleine onderdelen of secundaire ondersteuning indien nodig | Lijmresten, oppervlaktebescherming, verwijderkracht en machinecompatibiliteit |
| Tabs of een uienschilstrategie | Geneste kleine onderdelen werden ondersteund door de CAM en het afwerkingsplan | Tabpositie, resterend materiaal, definitieve scheiding en randafwerking |
Vacuümtafels zijn gebruikelijk bij de productie van geneste platen, omdat het materiaal kan worden vastgehouden zonder dat klemmen het gereedschapspad kruisen. AXYZ legt uit dat een pomp over het algemeen geschikt is voor niet-poreuze materialen, waarbij de luchtstroom door een opofferingsbed gaat en vacuümzones die de zuigkracht concentreren in het actieve gebied. Het daadwerkelijke ontwerp van de apparatuur varieert, dus operators moeten de machinehandleiding gebruiken in plaats van de opstelling van een andere werkplaats te kopiëren.
Stap 1: bereid het spoilerbord en het machinebed voor
Verwijder spanen, stof, afsnijdingen en lijmresten voordat u de ABS-graveerplaat plaatst. Zelfs klein vuil kan lokaal een hoog punt veroorzaken, volledig contact met het oppervlak voorkomen of vacuümlekkage veroorzaken. Controleer het spoilerbord op zware snijsporen, beschadigde zones of een oppervlak dat niet meer vlak genoeg is voor de beoogde graveerdiepte.
AXYZ raadt aan een vast opofferingsbed te onderhouden en periodiek te afromen, zodat de Z-asreferentie en de vacuümprestaties betrouwbaar blijven. Het juiste onderhoudsinterval is afhankelijk van de werklast, het gereedschap en de machine. Kopieer geen vast schema zonder rekening te houden met de werkelijke staat van het bed.
Stap 2: inspecteer de plaatsing en oriëntatie van het blad
Voordat u het vacuüm of de klemmen start, moet u controleren of het vel in de beoogde richting ligt en of de juiste kant naar boven is gericht. Bij tweelaags ABS-graveervellen bepaalt de richting van het oppervlak/de kern de zichtbare gegraveerde kleur. Geborstelde of directionele afwerkingen vereisen ook een consistente vezelrichting over gerelateerde onderdelen.
Controleer of er tijdens de geselecteerde handeling beschermfolie moet achterblijven. Het antwoord hangt af van het exacte materiaal, de folie, het gereedschap en de gewenste ondergrond. Film kan het gezicht beschermen tijdens het hanteren, maar een beschadigde, oplichtende of ongeschikte film kan de inspectie of machinale bewerking belemmeren. Bevestig het proces tijdens de bemonstering in plaats van één regel op elk product toe te passen.
Stap 3: concentreer het vacuüm onder het actieve gebied
Open alleen de vacuümzones die nodig zijn voor de plaatpositie en bedek ongebruikte blootgestelde gebieden waar de fabrikant van de apparatuur dit aanbeveelt. Grote onbedekte gebieden kunnen de effectieve aandrukkracht onder het werkstuk verminderen. Als het laken slechts een deel van een grote tafel bedekt, wordt zonering bijzonder belangrijk.
Controleer na het aanbrengen van het vacuüm de plaat op verschillende posities voordat u het programma uitvoert. Een volledig laken dat bij een hoek veilig aanvoelt, kan nog steeds omhoog komen nabij het midden of de tegenoverliggende rand. Plaats uw handen niet in de buurt van een draaiende frees om de grip te testen of te verbeteren. Stop de machine en corrigeer de bevestiging veilig.
Stap 4: controleer herkomst, frees en graveerdiepte
Bevestig het juiste gereedschap, de richting van de spil, de oorsprong, de veilige hoogte en de Z-referentie op het configuratieblad. De freesgeometrie, scherpte en spaanafvoer moeten overeenkomen met de ABS-graveerconfiguratie en de gewenste details. Een versleten gereedschap kan de snijkracht en de hitte vergroten, wat bramen kan verergeren, kleine onderdelen kan uittrekken of inconsistente randen kan veroorzaken.
Stel de graveerdiepte in via een representatieve test in plaats van alleen te vertrouwen op de nominale oppervlaktelaag. Het doel is om het gezicht schoon te verwijderen en de kern bloot te leggen zonder onnodig diep te snijden. Registreer het gereedschap en de geaccepteerde instelling, zodat een herhaalbestelling niet met een ongecontroleerde opstelling begint.
Stap 5: graveren voordat u de buitencontouren loslaat
Wanneer de taak zowel graveren als profielsnijden omvat, volledige tekst, afbeeldingen en interne identificatie, terwijl het werkstuk nog steeds deel uitmaakt van de grotere plaat, wanneer het onderdeelontwerp en de CAM-strategie dit toelaten. De plaat heeft normaal gesproken het grootste ondersteunde oppervlak voordat externe contouren afzonderlijke stukken scheiden.
Interne gaten en sleuven kunnen ook vóór de definitieve buitencontour worden verwerkt, maar de juiste volgorde is afhankelijk van het gereedschap, de spaanstroom en de geometrie van het onderdeel. Controleer het gereedschapspadvoorbeeld op botsingen, onnodige snelle bewegingen, dicht bij elkaar gelegen startpunten en elke reeks die het vasthouden te vroeg zou kunnen verminderen.
Stap 6: controleer kleine onderdelen tijdens het eindsnijden
Kleine labels zorgen voor een bijzondere uitdaging voor het vasthouden van werk. Naarmate materiaal rond een onderdeel wordt verwijderd, neemt het resterende afgedichte gebied af en kan de snijkracht het onderdeel naar het gereedschap verplaatsen. AXYZ identificeert specifiek versleten spatborden, overtollige open vacuümzones en spanen onder de plaat als oorzaken van zwakke grip voor kleine onderdelen.
Afhankelijk van de machine en het afwerkingsplan kan het productieteam geconcentreerd vacuüm, speciale armaturen, goedgekeurde tape- of dragermethoden, tabs of een gecontroleerde resthuidstrategie gebruiken. Elke optie verandert de cyclustijd en de afwerkingsarbeid. Test of het vastgehouden deel kan worden gescheiden zonder het gegraveerde vlak of de rand te beschadigen.
Stap 7: beheer chips en inspecteer de batch
Effectieve spaanafvoer zorgt ervoor dat het freespad zichtbaar blijft en verkleint de kans dat vuil zich ophoopt onder latere platen. Volg de extractie- en bewakingsvereisten van de fabrikant van de router. Verwijder spanen nooit met de hand terwijl de spil draait.
Inspecteer na de bewerking representatieve onderdelen op graveercontrast, consistente diepte, positie, randkwaliteit, gatgrootte, resterende lipjes, krassen en correcte vlak-/kernrichting. Label kleurgroepen en batches met variabele gegevens onmiddellijk, zodat visueel vergelijkbare componenten tijdens het verpakken niet worden gemengd.
Hoe nesten het plaatgebruik kan verbeteren zonder dat dit ten koste gaat van de controle
Nestsoftware kan meerdere labels of panelen op één vel plaatsen om de materiaalopbrengst te verbeteren. MultiCam beschrijft nesten als een manier om verspilling te verminderen en de opbrengst te maximaliseren, terwijl hij ook opmerkt dat vacuümtafels de vasthoudbaarheid van onderdelen en de snijnauwkeurigheid verbeteren. Een zo straks mogelijk nest is echter niet automatisch het beste productienest.
Laat voldoende ruimte vrij voor de frees, spaanafvoer, tabs en stabiel materiaal tussen aangrenzende onderdelen. Vermijd lay-outs die lange, niet-ondersteunde stroken creëren of een groot aantal kleine onderdelen loslaten voordat het programma is voltooid. Groepeer identieke gereedschappen en bewerkingen wanneer dit het aantal wijzigingen vermindert zonder de stabiliteit van de onderdelen in gevaar te brengen.
Een herhaalbaar setup-record voor productieteams
Een eenvoudig installatierecord kan de afhankelijkheid van het geheugen van één operator verminderen. Registreer het plaatmodel, vlak-/kernoriëntatie, dikte, plaatformaat, gereedschapsidentificatie, graveerdiepte, voedingen en snelheden, oorsprong, vasthoudmethode, actieve vacuümzones, beslissing over de beschermfilm, gereedschapspadvolgorde en geaccepteerd monster.
Voor LYSHIRE-bestellingen zijn de gebruikelijke ABS-graveerdiktes 1,3 mm en 1,5 mm, terwijl andere reguliere en projectdiktes beschikbaar zijn. De exacte maat en tolerantie moeten worden overgenomen uit de geselecteerde productspecificatie; Eén technisch gegevensblad mag niet automatisch op elke constructie worden toegepast.
Het standaard ABS-traject is bedoeld voor CNC-frezen, roterend graveren, boren en zagen. CO2-laserprojecten moeten de afzonderlijke PMMA/acryl-laserconfiguratie gebruiken. Voor een bredere uitleg over materiaalselectie, bekijk deLYSHIRE-verwerkingssysteemEngraveerbladstructuursysteem.
Problemen die vaak terugverwijzen naar de installatie
| Waargenomen probleem | Stel items in om te beoordelen |
|---|---|
| Gravurediepteveranderingen over de hele plaat | Bedniveau, opgesloten vuil, vlakheid van de plaat, Z-referentie, toestand van het gereedschap en opspandruk |
| Buitenprofiel verschuift van gegraveerde tekst | Vacuümlekkage, klembeweging, snijvolgorde, gereedschapskracht en vasthouden van kleine onderdelen |
| Kleine labels bewegen tijdens de laatste doorgang | Actieve zones, toestand van de spoilerplaat, blootgesteld gebied, lipjes/dragermethode en resterende afgedichte gebied |
| Randen vertonen bramen of hitte | Gereedschapsscherpte, freesgeometrie, spil/voedingscombinatie, spaanafvoer en aantal passages |
| Na de bewerking verschijnen er krassen | Tafelreinheid, spanenverwijdering, stapelen, folieconditie en deelscheidingsmethode |
| Herhaalde batches vereisen overmatige aanpassingen | Ontbrekend installatierecord, ander gereedschap, niet-geverifieerd materiaal, gewijzigde oorsprong, bedconditie of plaatsing van het armatuur |
Veiligheid van de operator:Houd de plaat of een los onderdeel nooit met de hand vast terwijl de CNC-spindel draait. Gebruik een goedgekeurd vacuüm, klem, armatuur, drager, lipje of andere gecontroleerde methode en volg de beveiligings- en bedieningsinstructies van de machinefabrikant.
Offerteaanvraaginformatie voor CNC-ready ABS-graveerplaten
Vertel LYSHIRE het CNC- of rotatieproces, vlak-/kernkleuren, afwerking, dikte, formaat van volledige vellen of afgewerkte onderdelen, artwork, kleinste tekst, gaten, buitenprofielen, achterkant, hoeveelheid en verpakkingsvereisten. Als het project een gedefinieerde vlakheids-, dikte- of oppervlakteacceptatievereiste heeft, neem deze dan op in de tekening of specificatie.
De standaard MOQ van LYSHIRE is 500 vellen en standaardkleuren kunnen worden gemengd, afhankelijk van orderbevestiging, beschikbaarheid en verpakkingsveelvouden. Kopers die op maat gesneden of afgewerkte onderdelen aanvragen, moeten ook de nestprioriteit, onderdeelidentificatie en acceptabele methode voor het verwijderen van tabbladen of dragers opgeven.
Veelgestelde vragen
Is er voor elk ABS-graveerblad een vacuümtafel nodig?
Nee. Vacuüm is gebruikelijk bij plaatverwerking, maar klemmen, armaturen, goedgekeurde tape-/dragermethoden of andere oplossingen kunnen op bepaalde machines en onderdelen passen. Volg de richtlijnen van de machineleverancier.
Waarom moet het graveren normaal gesproken vóór de buitencontour worden voltooid?
Het onderdeel heeft doorgaans meer ondersteund oppervlak terwijl het verbonden blijft met de plaat. De uiteindelijke volgorde moet nog worden geverifieerd voor de daadwerkelijke geometrie, tooling en CAM-strategie.
Hoe kunnen we voorkomen dat kleine onderdelen bewegen?
Controleer eerst de vacuümzonering, de toestand van de sperplaat, de blootgestelde delen en het vuil. Afhankelijk van de klus kunnen armaturen, dragers, tabs of een gecontroleerde resthuidmethode voor extra retentie zorgen.
Moet de beschermfolie op het CNC-graveren blijven zitten?
Het hangt af van het exacte materiaal, de folie en de werking. Test of de folie het oppervlak beschermt zonder op te tillen, om het gereedschap te wikkelen of gebreken te verbergen.
Kan één opstelling hergebruikt worden voor 1,3 mm en 1,5 mm platen?
Neem dat niet aan. Controleer de Z-referentie, diepte, doorsnijstrategie, opspanning en gereedschapspad opnieuw voor de geselecteerde dikte.
Kunnen standaard ABS-graveerplaten worden bewerkt met een CO2-laser?
De standaard ABS-configuratie van LYSHIRE behoort tot de CNC/roterende route. CO2-laserprojecten moeten de afzonderlijke op PMMA/acryl gebaseerde laserconfiguratie gebruiken.
Bereid een ABS CNC-bladaanvraag voor
Stuur LYSHIRE de machine, materiaalkleuren, dikte, artwork, afgewerkt formaat, hoeveelheid en werkstukbeperkingen. Het technische team kan de relevante ABS-configuratie en voorbeeldroute beoordelen.
Neem contact op met LYSHIRECNC-werkstukreferenties:AXYZ vacuümbedgeleiding, AXYZ neerhoudgeleiding voor kleine onderdelen, Onderhoud van het opofferingsbed van AXYZEnMultiCam-nest- en vacuümtafeloverzicht.