Van monster tot bulk: ABS-graveervellen goedkeuren
Monstergoedkeuring en batchcontrole
Van monster tot bulk: ABS-graveervellen goedkeuren
Een monster kan goed graveren en toch een koper niet beschermen tijdens herhaalde productie als de goedkeuring alleen “zwart/wit ABS-blad” registreert. Betrouwbare goedkeuring zet het succesvolle monster om in een gecontroleerde referentie voor materiaalidentiteit, vlak-/kernkleuren, afwerking, dikte, graveerresultaat, fabricage en serviceomstandigheden.
Direct antwoord:keur de fysieke plaat en het verwerkte resultaat ervan samen goed. Houd een bewaarde referentie bij, leg de machine- en testomstandigheden vast, definieer meetbare eisen en spreek af hoe de productiepartij wordt bemonsterd. Een visuele match alleen is niet voldoende, terwijl een inspectieplan zonder afgesproken specificatie niet kan definiëren wat acceptabel is.
Waarom informele goedkeuring mislukt
“Het monster ziet er goed uit” is geen volledige specificatie
Uiterlijk kan veranderen
Kleur, glans en textuur kunnen er anders uitzien onder een andere lichtbron, naast een ander materiaal of na verwijdering van de beschermfolie. Schermafbeeldingen zijn geen definitieve kleurstandaard.
Verwerking verandert het resultaat
Freesgeometrie, diepte, voeding, werkstukopspanning en artwork beïnvloeden de zichtbare kern, lijnbreedte, bramen en randkwaliteit. Materiaal en opstelling moeten samen worden beoordeeld.
Eén stuk is niet veel
Een goed ontwikkelingsmonster definieert niet de bemonsteringslocaties, defectklassen of acceptatieregels voor honderden productievellen. Deze controles moeten afzonderlijk worden overeengekomen.
De goedgekeurde referentie
Wat de koper en leverancier moeten invriezen vóór bulkproductie
| Goedkeuringsitem | Wat op te nemen | Waarom het ertoe doet |
|---|---|---|
| Productidentiteit | Leverancier, productcode, mechanische verwerkingsroute van ABS, structuur en revisie. | Voorkomt dat een visueel vergelijkbaar, maar technisch verschillend vel wordt vervangen. |
| Gezicht en kern | Fysiek oppervlak/kernkleurmonster, afwerking, textuur en kijkomstandigheden. | Definieert zowel de niet-gegraveerde achtergrond als de onthulde legendakleur. |
| Afmetingen | Nominale plaatgrootte, dikte, toleranties, vlakheidseis en bruikbaar oppervlak. | Ondersteunt stabiele Z-hoogte-, fabricage-, verpakkings- en opbrengstberekeningen. |
| Verwerkte kortingsbon | Goedgekeurde kleine tekst, smalle lijnen, symbolen, gaten, gefreesde randen en de gebruikte instellingen. | Laat zien hoe een acceptabel graveer- en fabricageresultaat er eigenlijk uitziet. |
| Oppervlakteconditie | Beschermfolie, toegestane markeringen, krascriteria, vervuiling en reinigingsmethode. | Voorkomt onenigheid over cosmetische gebreken na de bevalling. |
| Installatie en blootstelling | Montagemethode, ondergrond, gebruik binnen/buiten, temperatuur, vocht, UV en chemicaliën. | Koppelt materiaalgoedkeuring aan de echte toepassing in plaats van alleen aan een benchtest. |
| Lot en records | Batchidentificatie, monsterdatum, goedkeurder, bewaarde levensduur van het monster en regel voor wijzigingsmelding. | Maakt herhaalbestellingen traceerbaar en maakt duidelijk wanneer hergoedkeuring nodig is. |
Keur het verwerkte resultaat goed
Gebruik de werkelijke CNC- of roterende workflow van de koper
Het standaard ABS-gebaseerde graveerblad van LYSHIRE is bedoeld voor CNC-frezen en roterend graveren. De goedkeuringsbon moet daarom de door de koper beoogde machine, frees, kleinste tekst, smalste lijn, normale diepte en eventuele vereiste snij- of boorstap gebruiken. Het moet de doorlopende kern netjes blootleggen zonder onnodige diepte.
Noteer de productcode, het gereedschap, de diepte, het spiltoerental, de voeding, de werkstukopspanning en de revisie van het artwork met de geaccepteerde coupon. Deze records creëren geen universele instellingen; ze behouden de omstandigheden die het goedgekeurde resultaat op die machine opleverden.
CO2-laserprojecten moeten de afzonderlijke PMMA/acryl-laserconfiguratie van LYSHIRE gebruiken. Voor processelectie, zie deLYSHIRE-verwerkingssysteemen de gedetailleerdeassortiment lasergraveerplaten.
Bewaar twee referenties
Bewaar één onbewerkt plaatmonster voor beoordeling van kleur, afwerking, structuur en dikte, plus één verwerkte coupon voor graveren en fabricage. Bescherm ze tegen zonlicht, vuil, schuren en ongecontroleerd gebruik, en identificeer de goedkeuringsdatum en productrevisie.
Kleur en uiterlijk
Controleer de weergavemethode voordat u een kleurtolerantie instelt
Kleurvergelijking heeft alleen betekenis als de referentie, instrumentmethode en kijkomstandigheden worden gecontroleerd. CIELAB levert gestandaardiseerde coördinaten voor het beschrijven van kleur, maar levert niet automatisch de juiste commerciële tolerantie voor een bestelling van graveerplaten. De koper en leverancier moeten de meetmethode, instrumentgeometrie, lichtbron, monstervoorbereiding en acceptatielimiet voor de specifieke afwerking overeenkomen.
Matte, glanzende, geborstelde, spiegelende en gestructureerde oppervlakken reflecteren het licht op een andere manier. Instrumentaflezingen moeten daarom een fysieke visuele beoordeling onder overeengekomen verlichting ondersteunen en niet vervangen. Productiebladen moeten worden vergeleken met de behouden fysieke standaard, niet met een foto, websiteafbeelding of monitorweergave.
Inspectie van productiepartijen
Een praktische volgorde van binnenkomende inspecties
- Definieer de partij:identificeer de productcode, kleurstructuur, afwerking, dikte, hoeveelheid, productiebatch en verpakkingseenheden die onder de inspectie vallen.
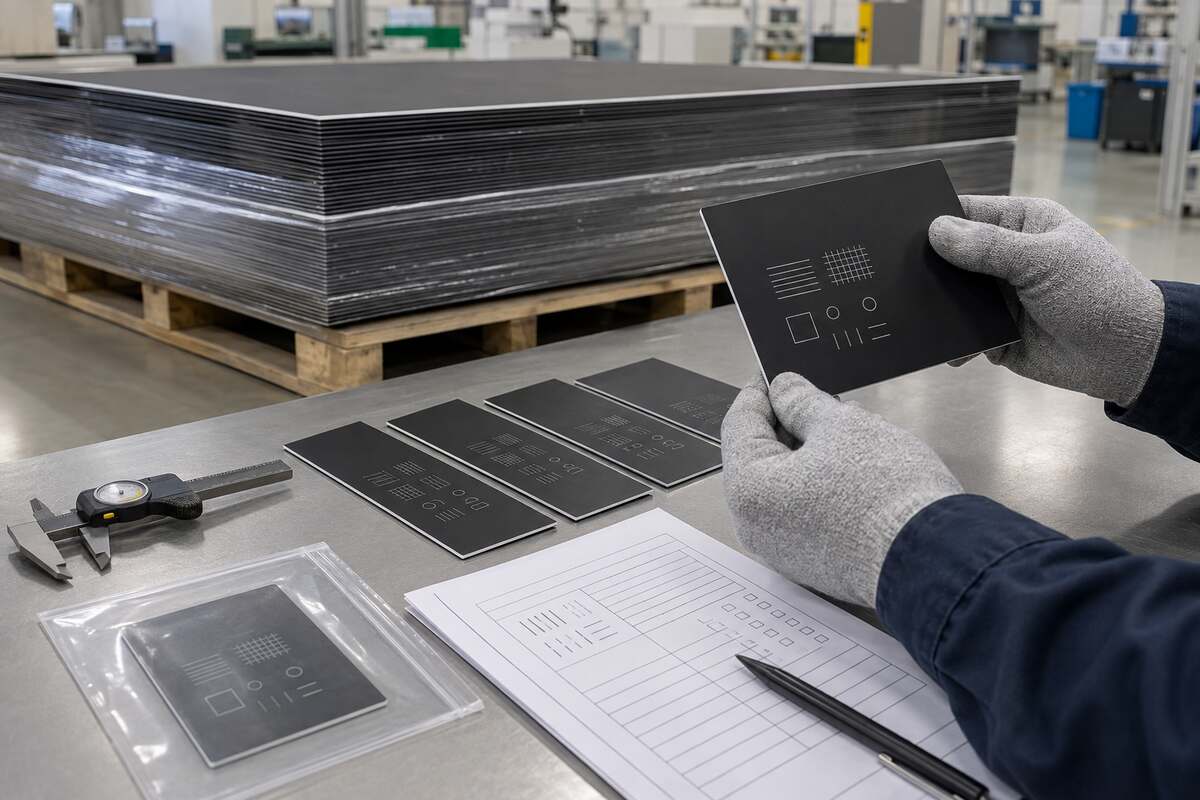
- Selecteer representatieve monsters:trek monsters uit verschillende dozen, stapelposities of productiedelen volgens het afgesproken plan – niet alleen van het gemakkelijkste bovenvel.
- Controleer identiteit en uiterlijk:bevestig labels, front-/kernkleuren, afwerking, beschermfolie, vervuiling en zichtbare schade tegen de behouden referentie.
- Meet kritische afmetingen:controleer de dikte, plaatgrootte, vlakheid of afmetingen van het afgewerkte onderdeel op de overeengekomen locaties en met geschikte gekalibreerde apparatuur.
- Voer de goedgekeurde procestest uit:reproduceer de bewaarde graveerbon en inspecteer de kernopening, fijne details, randkwaliteit, gaten en andere vereiste fabricage.
- Classificeer en registreer bevindingen:afzonderlijke kritische, grote en kleine afwijkingen zoals gedefinieerd in de inkoopspecificatie.
- Pas de afgesproken beslisregel toe:accepteren, afwijzen, sorteren, herwerken of technische beoordeling aanvragen volgens het contract - niet een geïmproviseerde regel die wordt gecreëerd nadat een probleem zich voordoet.
- Behoud traceerbaarheid:bewaar het inspectierapport, de monsteridentificatie, foto's waar nuttig en een representatief stuk dat wordt bewaard voor vergelijking bij herhaalde bestellingen.
Bemonsteringsplannen
AQL organiseert beslissingen; Het definieert de productkwaliteit niet
ISO 2859-1:2026 biedt acceptatiebemonsteringsplannen voor partij-voor-partij-inspectie op basis van attributen. Een koper kan een overeengekomen plan gebruiken als onderdeel van de inkomende inspectie, maar de norm bepaalt niet welke defecten aan het graveerblad kritisch, groot of klein zijn, en stelt ook niet de kleur, dikte of graveerlimieten van het product vast. Deze eisen horen thuis in de tekening, specificatie, goedgekeurd monster en koopovereenkomst.
Het inspectieniveau, de acceptatiekwaliteitslimiet, de steekproefomvang en de overstapregels moeten worden geselecteerd door gekwalificeerd kwaliteitspersoneel op basis van risico's, geschiedenis en contractvereisten. Voor veiligheidskritische, gereguleerde of functiekritische kenmerken kunnen strengere controles of volledige inspecties nodig zijn in plaats van gewone bemonstering.
Gemeenschappelijke goedkeuringslacunes
Wat problemen met herhaalde bestellingen gewoonlijk onthullen
| Kleur wordt na levering betwist | Er werd geen behouden fysieke standaard, gecontroleerde verlichting of overeengekomen meetmethode vastgesteld. |
| Door graveren wordt de kern ongelijkmatig blootgelegd | Beoordeel vlakheid, werkstukopspanning, toestand van het gereedschap, diepte, dikte en vlakconstructie aan de hand van de goedgekeurde coupon. |
| Fijne karakters zien er breder uit dan het monster | De freesgeometrie, diepte, gereedschapsslijtage of revisie van het artwork kunnen veranderd zijn. |
| Batch passeert visueel maar mislukt montage | Afgewerkte afmetingen, gaten, vlakheid, lijm- of installatievoorwaarden maakten geen deel uit van de goedkeuring. |
| De bovenste vellen zijn goed, maar de interne vellen variëren | De bemonsteringslocaties vertegenwoordigden niet de volledige partij of verpakkingsstapel. |
| Herhaalbestelling wijkt af van de eerste bestelling | De productrevisie, het bewaarde monster, de batchregistratie of het proces voor het melden van wijzigingen werd niet gecontroleerd. |
Controle wijzigen
Bepaal vooraf waarvoor hergoedkeuring vereist is
Hergoedkeuring moet worden overwogen wanneer een materiaalformulering, oppervlakteconstructie, kernkleur, afwerking, dikte, beschermende film, lijm, verwerkingsroute, leverancier, machine, gereedschap of kritische kunstwerken veranderen. Een verpakkingswijziging kan ook een beoordeling vereisen als deze de vlakheid, de staat van het oppervlak of transportschade kan beïnvloeden.
Niet elke administratieve wijziging vereist een volledige kwalificatie, maar de partijen moeten definiëren wie de wijziging evalueert en welk bewijsmateriaal nodig is. Dit kan variëren van documentbeoordeling tot een nieuw fysiek monster, een machineproef of een toepassingstest.
Veelgestelde vragen
Veelgestelde vragen over goedkeuring van ABS-graveerbladen
Wat moet een goedgekeurd ABS-graveervelmonster bevatten?
Bewaar een geïdentificeerd onbewerkt monster voor kleur, afwerking, structuur en afmetingen, plus een verwerkte coupon met het goedgekeurde graveer- en fabricageresultaat. Leg de productcode, revisie, datum, machine-instellingen en goedkeurders vast.
Is een foto voldoende voor kleurgoedkeuring?
Nee. Camera's, verlichting, compressie en schermen kunnen het uiterlijk veranderen. Gebruik een bewaarde fysieke referentie onder gecontroleerde kijkomstandigheden en voeg een overeengekomen instrumentele methode toe wanneer het project numerieke kleurcontrole vereist.
Moet het monster op de eigen machine van de koper worden getest?
Ja. De beoogde CNC- of rotatiemachine, frees, artwork en normale productieomstandigheden leveren het meest relevante bewijsmateriaal. De standaard ABS-route van LYSHIRE mag niet worden behandeld als het standaard CO2-lasermateriaal.
Bepaalt een AQL-waarde een aanvaardbare plaatkwaliteit?
Nee. Een op AQL gebaseerd bemonsteringsplan helpt bepalen hoe een partij wordt bemonsterd en beoordeeld. De productspecificatie moet afzonderlijk de gebreken, afmetingen, limieten en goedgekeurde referenties definiëren.
Hoeveel vellen moeten er bij een bulkbestelling worden gecontroleerd?
Er bestaat geen universeel getal. De steekproefgrootte is afhankelijk van de partijgrootte, het inspectieplan, het risico op defecten, de bestelgeschiedenis en de contractvereisten. Monsters moeten verschillende delen van de partij vertegenwoordigen.
Wanneer moet een ABS-graveerplaat opnieuw worden goedgekeurd?
Herzie herkeuring wanneer materiaal, kleurstructuur, afwerking, dikte, lijm, proces, machine, gereedschap, artwork of een ander kenmerk dat het resultaat kan beïnvloeden verandert.
Voorbeeld- en specificatiebeoordeling
Verander een succesvolle proefperiode in een herhaalbare aankoopstandaard
Stuur LYSHIRE uw CNC- of rotatieproces, vlak-/kernkleuren, afwerking, dikte, afmetingen, artwork, fabricage, montagemethode, serviceomgeving en inspectievereisten. Ons team kan materiaalmonsters en verwerkte coupons voorbereiden voor gekwalificeerde B2B-projecten vóór de bulkproductie.
Neem contact op met LYSHIRETechnische referenties: deISO 2859-1:2026overzicht voor acceptatiebemonstering op attributen; deCIE 1976 L*a*b* kleurruimtestandaard; en officiële richtlijnen voor graveermateriaal vanRijmarkeringEnGravotech. De definitieve acceptatiecriteria moeten het contract van de koper, de huidige productspecificatie van LYSHIRE en de validatie onder feitelijke gebruiksomstandigheden volgen.