Hoe u de opbrengst van lasergravure-laminaatplaten kunt berekenen
Materiaalopbrengst en taakplanning
Hoe u de opbrengst van lasergravure-laminaatplaten kunt berekenen
Het aantal afgewerkte labels dat wordt geproduceerd uit één gelamineerd vel met lasergravure kan niet nauwkeurig worden berekend op basis van alleen het oppervlak. Het werkelijke rendement hangt af van de bruikbare plaatafmetingen, onderdeelgeometrie, buitenmarges, geteste kerf en afstand, lay-outrichting, afwerkingsoriëntatie, opspanningen, graveerzones en productietoeslagen.
Direct antwoord:begin met het gemeten bruikbare veloppervlak, niet alleen de catalogusgrootte. Voeg de vereiste grensmarge en gevalideerde afstand toe aan elk onderdeel, vergelijk beide oriëntaties en trek vervolgens de gebieden af die niet kunnen worden gebruikt. Converteer ten slotte de geplande hoeveelheid naar een verwachte acceptabele output door rekening te houden met instelstukken, inspectiemonsters en projectspecifieke verliezen.
Drie verschillende nummers
Verwar oppervlakteverhouding, geneste hoeveelheid en aanvaardbare output niet
Theoretische oppervlakteverhouding
Het bruikbare plaatoppervlak gedeeld door de oppervlakte van één onderdeel geeft een wiskundige bovengrens. Het negeert gaten, marges, onregelmatige vormen en overgebleven stroken.
Geplande geneste hoeveelheid
Dit is het nummer dat past in de goedgekeurde lay-out nadat oriëntatie, afstand, geometrie en onbruikbare gebieden zijn opgenomen.
Aanvaardbare productie-output
Dit is de hoeveelheid die naar verwachting de graveer-, snij-, dimensionale en visuele inspectie zal doorstaan na de installatie en kwaliteitstoeslagen.
Invoerchecklist
Acht waarden nodig voordat de velopbrengst wordt berekend
| Invoer | Wat te bevestigen | Typisch planningsrisico |
|---|---|---|
| Bruikbare plaatbreedte en -lengte | Gemeten productiegebied na het trimmen van de randen, schadezones en machinelimieten. | Het gebruik van nominale afmetingen kan de output overschatten als de plaatranden of het machinebed niet volledig bruikbaar zijn. |
| Grootte van het afgewerkte onderdeel | Uiteindelijke breedte, hoogte, radius, gaten, sleuven en maattolerantie. | Het formaat van het kunstwerk kan afwijken van het vereiste afgewerkte blanco formaat. |
| Buitengrensmarge | Ruimte vereist voor plaatplaatsing, klemmen, vacuümverlies, randvariatie of proefsneden. | Een tekening zonder marge is mogelijk niet stabiel of herhaalbaar op de echte machine. |
| Afstand tussen onderdelen | Gevalideerde afstand rekening houdend met kerf, hitte, ondersteuning en verwijdering van onderdelen. | De afstand die werkt op de ene machine of de dikte mag niet worden overgedragen op een andere. |
| Oriëntatie regel | Of onderdelen nu 90° kunnen draaien of één vaste richting vereisen. | Geborstelde, patroon- of directionele oppervlakken kunnen een geroteerde lay-out met veel aantallen onaanvaardbaar maken. |
| Geometrie en gemeenschappelijke randen | Rechthoeken, gemengde vormen, interne gaten en of gedeelde snijlijnen zijn goedgekeurd. | Complexe contouren creëren onbruikbare zakken; gedeelde lijnen kunnen de randkwaliteit of de scheiding van onderdelen veranderen. |
| Procesvolgorde | Eerst graveren of eerst snijden, variabele gegevensvolgorde, registratie en verwerking van beschermfolie. | Kleine losse onderdelen kunnen verschuiven als de volgorde niet gepland is. |
| Productietoeslag | Instelbonnen, inspectiemonsters, bewaarde monsters, uitval en reserveonderdelen. | Als u alleen de exacte geneste hoeveelheid bestelt, biedt dit geen bescherming tegen goedkeuring of onverwacht verlies. |
Eenvoudig rechthoekig raster
Begin met een transparante formule
Voor identieke rechthoekige delen die in één richting zijn gerangschikt, kan als volgt een eerste rasterschatting worden berekend. Gebruik één consistente eenheid, normaal gesproken millimeters.
Kolommen= vloer[(bruikbare breedte − 2 × buitenmarge + afstand) ÷ (deelbreedte + afstand)]
Rijen= vloer[(bruikbare lengte − 2 × buitenmarge + afstand) ÷ (deellengte + afstand)]
Nethoeveelheid= kolommen × rijen
Rijen= vloer[(bruikbare lengte − 2 × buitenmarge + afstand) ÷ (deellengte + afstand)]
Nethoeveelheid= kolommen × rijen
Herhaal de berekening nadat u het onderdeel 90° hebt gedraaid. Als rotatie is toegestaan, vergelijk dan de twee resultaten. Deze formule is een planningsscherm en geen vervanging voor CAD-nesten of een machinetest. Gemengde vormen, onregelmatige contouren en gedeelde snijpaden vereisen lay-outsoftware en technische beoordeling.
Uitgewerkt voorbeeld
Hetzelfde onderdeel kan na rotatie verschillende tellingen opleveren
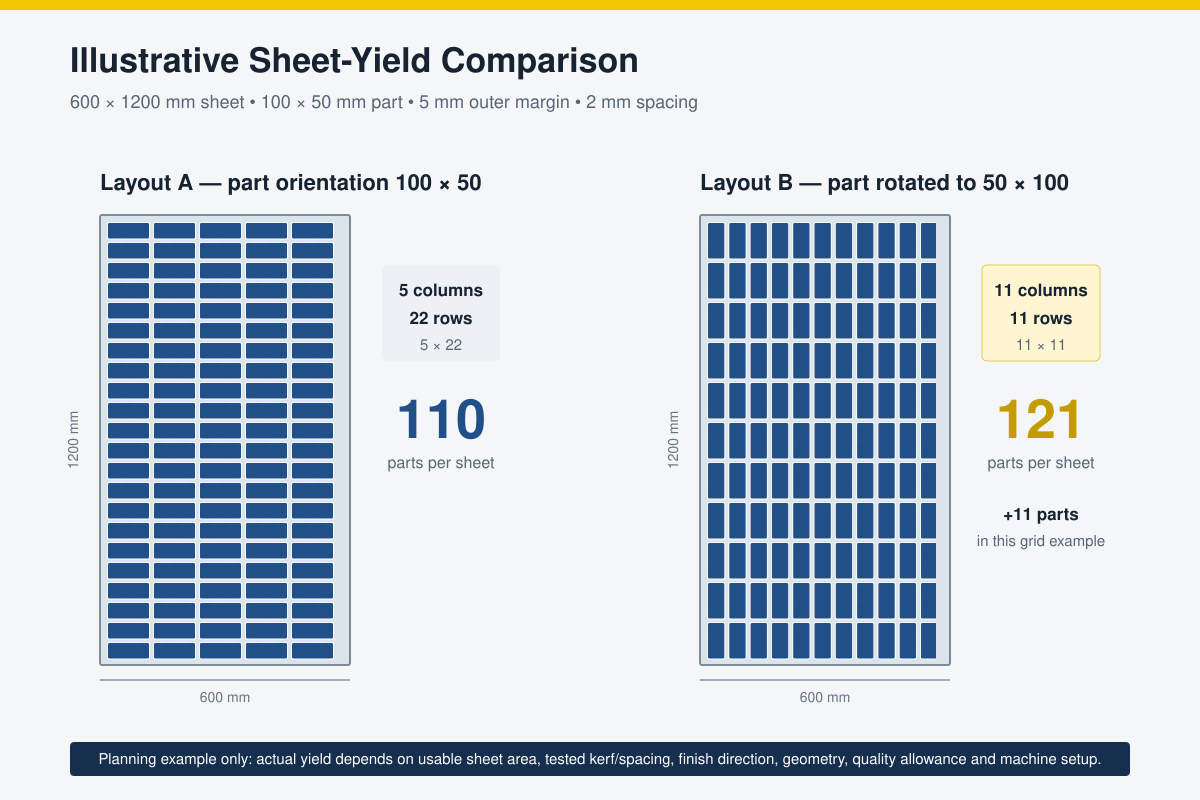
Ga uit van een bruikbaar vel van 600 x 1200 mm, een afgewerkt label van 100 x 50 mm, een buitenmarge van 5 mm en een tussenruimte van 2 mm. Deze waarden zijn slechts ter illustratie; het zijn niet de universele snij-instellingen van LYSHIRE.
| Indeling | Breedteberekening | Lengteberekening | Nethoeveelheid |
|---|---|---|---|
| 100 × 50 oriëntatie | verdieping[(600 − 10 + 2) ÷ 102] = 5 | verdieping[(1200 − 10 + 2) ÷ 52] = 22 | 5 × 22 = 110 |
| 50 × 100 oriëntatie | verdieping[(600 − 10 + 2) ÷ 52] = 11 | verdieping[(1200 − 10 + 2) ÷ 102] = 11 | 11 × 11 = 121 |
Directionele oppervlakken
Geborstelde en patroonafwerkingen kunnen het hoogste aantal overschrijven
Mat laminaat in effen kleuren biedt vaak meer lay-outvrijheid, maar geborsteld metaal, koolstofvezel, houtnerf en andere directionele afwerkingen vereisen een gecontroleerde visuele richting. Als u slechts enkele onderdelen roteert, kan het zijn dat afgewerkte labels die naast elkaar zijn geïnstalleerd, licht reflecteren of het patroon anders weergeven.
Het taakbestand moet daarom een oriëntatiepijl of vezelrichting registreren. Als labels als één set worden geïnstalleerd, bereken dan de opbrengst met behulp van de vereiste gemeenschappelijke richting, zelfs als een geroteerde lay-out wiskundig gezien meer stuks oplevert.
Voor afwerkings- en constructiemogelijkheden, bekijk deLYSHIRE-structuursysteemen deassortiment lasergraveerplaten.
Tellen is niet het enige doel
Een lay-out met meer onderdelen is niet beter als deze leidt tot een inconsistente graanrichting, zwakke hechtlippen, hitteconcentratie, onstabiele kleine stukken, moeilijke sortering of een onaanvaardbare productievolgorde. Optimaliseer aanvaardbare uitvoer per vel, niet rechthoeken op een scherm.
Kerf en afstand
Meet de werkelijke machine-materiaalcombinatie
Laserkerf is materiaal dat langs het snijpad wordt verwijderd. Het wordt beïnvloed door de materiaalconstructie en dikte, focus, lens, kracht, snelheid, straalconditie en extractie. Een waarde die voor een laser of een ander vel wordt gebruikt, mag niet zonder verificatie in productietekeningen worden ingevoegd.
Snij een gekalibreerde testvorm uit het geselecteerde laminaat, laat het materiaal afkoelen en meet vervolgens het voltooide stuk en de opening met geschikte apparatuur. Gebruik het resultaat om kritische afmetingen te compenseren en de minimale veilige afstand tussen onderdelen te valideren. Een smalle zaagsnede kan een strakke nesting ondersteunen, maar bij de afstanden moet ook rekening worden gehouden met de hitte, de plaatondersteuning, de beweging van kleine onderdelen, de kwaliteit van de randen en het verwijderen uit het bed.
Van lay-out tot inkoophoeveelheid
Zet de geplande opbrengst om in een velvereiste
- Keur het materiaal goed:bevestig de PMMA/acryl-laserconfiguratie, vlak-/kernkleuren, afwerking, dikte en bruikbare plaatafmetingen.
- Valideer het onderdeel:test de kleinste tekst, smalste lijn, gaten, hoeken en buitensnede op de beoogde CO2-laser.
- Bevries de lay-outregels:registreer marges, afstand, rotatie, vezelrichting, graveervolgorde en snijvolgorde.
- Bereken de geneste hoeveelheid:vergelijk oriëntaties en gebruik CAD-nesting voor gemengde of onregelmatige vormen.
- Reserveer niet-verkoopbare stukken:voeg instelcoupons, goedkeuring van het eerste artikel, inspectiemonsters en bewaarde monsters toe.
- Voeg de overeengekomen productietoeslag toe:baseer dit op de complexiteit van de taak, eerdere gegevens en kwaliteitsrisico's in plaats van op een automatisch percentage.
- Naar boven afronden op hele vellen of verpakkingseenheden:bevestig of overtollige acceptabele onderdelen moeten worden geleverd, behouden of uitgesloten.
Vereiste bladen= plafond[(vereiste goede onderdelen + vast monster/reservehoeveelheid) ÷ gevalideerde acceptabele output per vel]
Productierisico's
Waarom de werkelijke opbrengst lager kan zijn dan de CAD-telling
| Nominale plaatgrootte gebruikt als bruikbaar oppervlak | Meet de daadwerkelijk goedgekeurde werkzone en trek rand-, opspan- en machinebeperkingen af voordat u gaat nesten. |
| Kerf niet gecompenseerd | Test het geselecteerde laminaat en de instellingen, vooral wanneer afgewerkte afmetingen, sleuven of bijpassende onderdelen van cruciaal belang zijn. |
| Onderdelen bewegen na het snijden | Controleer de snijvolgorde, vacuüm- of pakkingbedondersteuning, afstand, tabs waar van toepassing en of het graveren eerst moet worden voltooid. |
| Directionele afwerking is gemengd | Vergrendel alle illustraties in de goedgekeurde richting met penseel of patroon voordat u het definitieve aantal berekent. |
| Variabele gegevens komen niet overeen | Koppel de nestpositie, het gegevensbestand, het inspectierecord en de sorteermethode voordat u geserialiseerde labels verwerkt. |
| Er wordt geen rekening gehouden met goedkeuringsstukken | Reserveer opstelling, eerste artikel, inspectie en bewaarde monsters afzonderlijk van de hoeveelheid goede onderdelen van de klant. |
Checklist voor offerteaanvragen
Informatie die nodig is voor een betrouwbare opbrengst of offerte voor afgewerkte onderdelen
- Materiaal:laminaatproduct met lasergravure, vlak-/kernkleuren, afwerking en dikte.
- Bladformaat:volledig velformaat of vereist blanco vel, plus beperkingen van het bruikbare oppervlak.
- Afgewerkte tekening:afmetingen, tolerantie, gaten, sleuven, radius, speciale omtrek- en randvereisten.
- Kunstwerk:vaste of variabele tekst, minimale tekengrootte, lijnbreedte, barcode- of QR-vereisten.
- Richting:of het oppervlak, de tekst of de installatie één oriëntatie vereist.
- Montage:zelfklevende achterkant, gaten, schroeven, klinknagels of een ander systeem.
- Hoeveelheid:vereiste goede onderdelen, reservehoeveelheid, monstergoedkeuring en verpakkingseenheden.
- Leveringsomvang:volledige platen, geneste gesneden plano's of volledig gegraveerde afgewerkte onderdelen.
LYSHIRE kan via haar volledige platen, uitgesneden stukken en afgewerkte identificatieonderdelen besprekenaangepaste applicatieservice.
Veelgestelde vragen
Veelgestelde vragen over lasergraveren van laminaatopbrengst
Kan de plaatopbrengst worden berekend door het plaatoppervlak te delen door het deeloppervlak?
Die berekening geeft slechts een theoretische bovengrens. De werkelijke opbrengst moet de bruikbare plaatafmetingen, marges, afstanden, kerf, geometrie, oriëntatie, onbruikbare zones en productietoeslagen omvatten.
Moet elk label worden gerouleerd om het aantal te verhogen?
Nee. Rotatie is alleen toegestaan als de geborstelde of patroonrichting, het artwork, de gaten, de montage, de installatie en de klantspecificaties dit toelaten.
Welke kerfwaarde moet worden gebruikt voor het lasergraveren van laminaat?
Gebruik een waarde gemeten vanaf het geselecteerde laminaat op de beoogde machine met de goedgekeurde focus- en snij-instellingen. Ga niet uit van één universele zaagsnede voor elk materiaal, dikte of laser.
Hoeveel afstand is er nodig tussen lasergesneden labels?
De afstanden moeten worden gevalideerd voor het materiaal, de dikte, de machine, de ondersteuning, de warmte-inbreng, de onderdeelgrootte en de snijvolgorde. Strak nesten mag de randkwaliteit of de stabiliteit van het onderdeel niet in gevaar brengen.
Waarom kan de werkelijke output lager zijn dan het aantal nestsoftware?
Bij de softwaretelling zijn mogelijk instelbonnen, inspectiemonsters, beperkingen aan de velrand, beweging, afgekeurde afmetingen, oppervlaktedefecten, sorteerfouten of andere productieverliezen uitgesloten.
Welke bestanden moeten worden verzonden voor een berekening van het eindproductrendement?
Zorg voor een maattekening en vectorillustratie samen met materiaal, afwerking, dikte, hoeveelheid, tolerantie, richting, variabele gegevens, montage- en verpakkingsvereisten.
Lay-out en offertebeoordeling
Bereken de aanvaardbare uitvoer voordat u volledige vellen bestelt
Stuur LYSHIRE uw voltooide tekening, artwork, laminaatstructuur, dikte, oppervlakterichting en benodigde hoeveelheid. Ons team kan de materiaalroute beoordelen en volledige platen, uitgesneden stukken of afgewerkte lasergegraveerde onderdelen leveren voor gekwalificeerde B2B-projecten.
Neem contact op met LYSHIRETechnische referenties: officiële plaatformaat- en materiaalspecificaties vanafRowmark LaserMaxEnGravotech Gravoply-laser; materiaalbehandeling en zaaggeleiding vanTrotec. De werkelijke opbrengst en instellingen moeten worden gevalideerd met de huidige productspecificatie van LYSHIRE, de machine van de koper en het goedgekeurde taakbestand.