Laser versus roterend graveren van kunststof: hoe u het juiste vel kiest
De keuze voor laser- versus rotatiegraveren van kunststof is niet alleen een kwestie van welke machine sneller is. De plaatconstructie, het basispolymeer, de dikte van de kap, het artwork, de eisen aan het eindproduct en het productievolume moeten allemaal overeenkomen met het proces. Een materiaal dat alleen op kleur of dikte is geselecteerd, kan slecht graveren, overmatig residu achterlaten, aan de rand afbrokkelen of kostbaar nabewerken vereisen.
Voor professionele kopers is het veiligste uitgangspunt om de apparatuur en de uiteindelijke toepassing te definiëren voordat een fiche wordt aangevraagd. LYSHIRE levert aparte materiaalroutes voor CO2-laserbewerking en CNC/rotatiegraveren: PMMA (acryl) graveerplaten zijn de standaard laserroute, terwijl ABS-graveerplaten worden geleverd voor roterende en CNC-bewerking. Sommige materialen op de bredere markt worden gepromoot als producten met twee processen, maar die mogelijkheid moet voor de exacte kwaliteit worden bevestigd in plaats van te worden aangenomen uit de woorden ‘plastic graveren’.
Snel antwoord: welk graveervel moet u kiezen?
CO2-laserroute
Kies een lasergraveerplaat als de taak afhankelijk is van contactloze verwerking, fijne graphics, snelle veranderingen tussen ontwerpen, complexe contouren of efficiënte productie van variabele informatie. Voor LYSHIRE betekent dit normaal gesproken een PMMA (acryl) plaat ontwikkeld voor CO2-lasergraveren en -snijden.
Roterende / CNC-route
Kies een roterend graveerblad wanneer de klus gecontroleerde mechanische diepte, diep verzonken karakters, afgeschuinde randen, boren, frezen of integratie met een gevestigde CNC-workflow vereist. Voor LYSHIRE betekent dit normaal gesproken een ABS-plaat ontwikkeld voor rotatiegraveren en CNC-fabricage.
Selectieprincipe:Geen van beide routes is automatisch beter. De juiste keuze is de combinatie die het gespecificeerde contrast, de randkwaliteit, de diepte, de tolerantie en de doorvoer produceert op de daadwerkelijke apparatuur van de koper.
Een vergelijking van laser- en rotatiegraveerkunststoffen moet beginnen met de productie-eisen, niet met een algemene lijst van machinevoordelen.
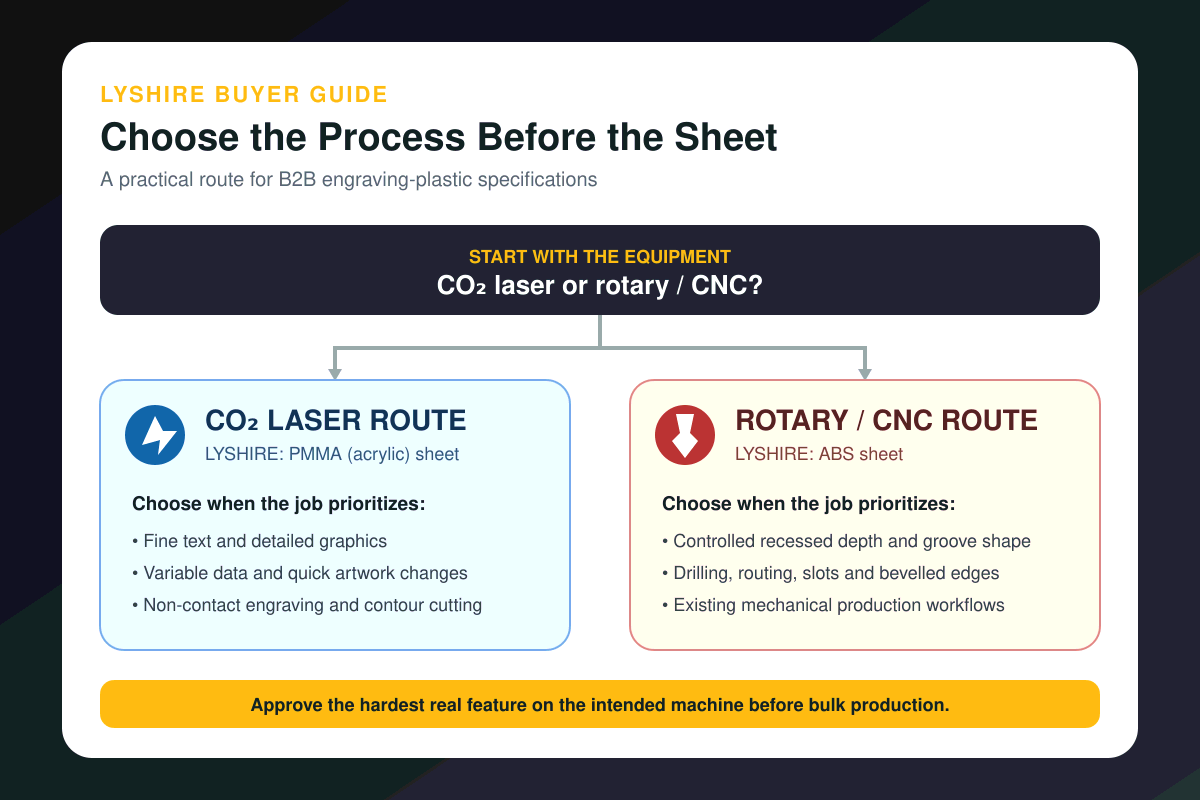
Kies eerst de verwerkingsroute, bevestig vervolgens de plaatconstructie en keur een representatief monster goed.
Laser- en rotatiegraveren verwijderen het oppervlak op een andere manier
Beide processen kunnen een contrasterende kern onder een dunne oppervlaktelaag onthullen, maar de verwijderingsmechanismen zijn verschillend.
Een CO2-laser gebruikt gerichte energie om de kap te verwijderen en, indien nodig, het profiel te snijden zonder dat gereedschap de plaat raakt. De straal volgt vector- of rasterillustraties, wat hem praktisch maakt voor kleine teksten, logo's, serienummers en frequente ontwerpwijzigingen. Het resultaat is afhankelijk van laservermogen, snelheid, frequentie of pulsinstellingen, focus, lensconditie, extractie en de formulering van het materiaal.
Een roterend of CNC-systeem maakt gebruik van een fysieke frees. Gereedschapsgeometrie, spiltoerental, voedingssnelheid, diepte, aandrukbaarheid en vlakheid van het materiaal bepalen hoe schoon de kap wordt verwijderd. Mechanisch graveren kan directe controle bieden over de groefbreedte en -diepte en kan worden gecombineerd met boren, afschuinen en profielfrezen. Freesslijtage en spaanafvoer moeten tijdens langere productieruns onder controle worden gehouden.
Dit verschil verandert meer dan de machine-instelling. Het heeft invloed op welk polymeer moet worden aangeschaft, hoe het kunstwerk wordt voorbereid, hoe de plaat wordt vastgehouden, welke afwerkingsstappen nodig zijn en hoe de herhaalbaarheid moet worden geïnspecteerd.
Start de offerteaanvraag met de machine, niet met de kleur
Een verzoek als “zwart/wit, 1,5 mm” is onvolledig. Het beschrijft de zichtbare combinatie en dikte, maar vertelt de fabrikant niet of de koper een CO2-laser, een roterende graveur of een CNC-router gaat gebruiken. Twee platen kunnen er vrijwel identiek uitzien voordat ze worden verwerkt, terwijl ze voor verschillende productieroutes worden gebouwd.
Een nuttige offerteaanvraag moet het volgende vermelden:
- machinetype en, indien relevant, model of werkgebied;
- CO2-laser of roterende/CNC-verwerkingsroute;
- gezichtskleur, kernkleur en vereiste afwerking;
- plaatformaat en nominale dikte;
- afgewerkte labelafmetingen en kleinste tekst of lijn;
- of er profielen, gaten, sleuven of afschuiningen nodig zijn;
- vereisten voor lijmruggen en montageoppervlak;
- binnen- of buitengebruik en elke relevante blootstelling aan UV, chemicaliën of schoonmaakmiddelen;
- jaarlijkse vraag, bestelhoeveelheid en verpakkingsvereisten.
Met deze informatie kan de leverancier een constructie aanbevelen in plaats van alleen maar een kleur te noemen.
Materiaalcompatibiliteit is het eerste technische filter
Onder ‘plastic’ vallen veel polymeren en formuleringen, en deze reageren niet op dezelfde manier op hitte of mechanisch snijden. Machinecompatibiliteit moet daarom op productniveau worden gespecificeerd.
LYSHIRE gebruikt PMMA (acryl) als standaard materiaalroute voor lasergraveerplaten. Een laser verwijdert de dunne oppervlaktelaag om de contrasterende acrylkern zichtbaar te maken en kan de uiteindelijke omtrek uitsnijden wanneer de kwaliteit en dikte geschikt zijn. Het contactloze proces vermijdt de belasting van de frees en maakt afbeeldingen dicht bij elkaar mogelijk.
LYSHIRE gebruikt ABS als de standaard materiaalroute voor CNC- en roterende graveerplaten. Een cutter verwijdert de dop en creëert een verzonken legende in de contrasterende kern. ABS wordt niet gepresenteerd als de LYSHIRE-laserroute. Kopers die mechanische apparatuur gebruiken, moeten ook het freestype, de beoogde diepte bevestigen en of de klus boor- of profielfrezen omvat.
Er zijn elders op de graveermarkt producten die geschikt zijn voor zowel laser- als rotatiewerk. Dat betekent niet dat elk graveerlaminaat een dubbel proces heeft. De specificatie van de leverancier voor de exacte plaat heeft voorrang op een algemene materiaalnaam.
Bij het lasergraveren van kunststof is meestal de sterkste keuze
Fijne tekst en gedetailleerde afbeeldingen
Laserverwerking is zeer geschikt voor kleine letters, dichte symbolen, logo's en ingewikkeld lijnwerk, omdat er geen freesdiameter is die het smalste kenmerk definieert. De praktische limiet hangt nog steeds af van de dop, het contrast, de focus en het artwork, dus het kleinste echte kenmerk zou in het goedkeuringsvoorbeeld moeten verschijnen.
Variabele gegevens en frequente wijzigingen in het artwork
Serienummers, assetcodes, veranderende apparatuurlegenda's en korte batches kunnen worden geproduceerd zonder een fysiek snijgereedschap te hoeven veranderen. Dit kan de insteltijd verkorten wanneer de taak veel ontwerpen of frequente revisies bevat.
Contactloze verwerking
De laser oefent geen mechanische belasting uit via een snijplotter. Dat kan helpen bij dunne details en vermindert de slijtagevariabelen van het gereedschap. De plaat moet nog steeds vlak liggen en het afzuigsysteem moet geschikt zijn voor het goedgekeurde materiaal.
Geïntegreerd graveren en contoursnijden
Veel labelontwerpen kunnen uit hetzelfde artwork worden gegraveerd en gesneden. Dit is handig voor gebogen profielen, dicht op elkaar geplaatste onderdelen en projecten met veel vormvariaties. Het uiterlijk van de randen en de warmte-inbreng moeten op de werkelijke plaat worden gecontroleerd in plaats van te worden voorspeld op basis van een andere acrylkwaliteit.
Bij rotatie- of CNC-graveren is kunststof meestal de sterkste keuze
Gecontroleerde inbouwdiepte
Een mechanische frees zorgt voor directe Z-asbesturing. Dit is waardevol wanneer de tekening een groef, een verzonken legenda of een voelbaar verschil definieert dat fysiek moet worden gecontroleerd. De diepte moet nog steeds overeenkomen met de kap- en kernconstructie; Als u te ondiep snijdt, kunnen er resten van de gezichtskleur achterblijven, terwijl onnodig diep knippen fijne gelaatstrekken kan verbreden.
Boren, frezen en afschuinen
Industriële labels hebben vaak montagegaten, sleuven, gevormde profielen of afgeschuinde randen nodig. Een CNC-workflow kan deze bewerkingen in één opstelling combineren. Gereedschapsdiameter, binnenhoekradius en gat-randafstand moeten in de tekening worden opgenomen.
Bestaande mechanische productiesystemen
Kopers met gevestigde roterende graveerapparatuur, snijmachines, armaturen en getrainde operators kunnen een voorspelbaardere output bereiken door een plaat te kiezen die voor die workflow is ontwikkeld. Het vervangen van de machine wordt zelden gerechtvaardigd door alleen een materiaalvergelijking.
Taken die een specifieke freesgeometrie vereisen
Sommige werkzaamheden zijn afhankelijk van een gedefinieerd slagprofiel, afschuining of met verf gevulde groef. Dit zijn mechanische ontwerpvereisten, niet alleen vereisten voor beeldresolutie. Een representatief monster moet de beoogde frees en diepte gebruiken.
Vergelijk het voltooide onderdeel, niet alleen de graveerstap
Aankoopbeslissingen zijn vaak gericht op de tijd die nodig is om de tweede kleur te onthullen. De werkelijke kosten zijn het totale proces van voltooide onderdelen. Een nuttige vergelijking van de kosten voor laser- en rotatiegraveren van kunststof omvat het instellen, graveren, snijden, boren, reinigen, afkeuren, vervangen van gereedschap, afzuigen, hanteren en verpakken.
| Beslissingsfactor | Laserroute | Roterende/CNC-route |
|---|---|---|
| LYSHIRE basismateriaalroute | PMMA (acryl) | ABS |
| Verwijderingsmethode | Gefocuste, contactloze energie | Fysieke roterende snijder |
| Typische kracht | Fijne details, variabele gegevens, complexe contouren | Gecontroleerde diepte, boren, afschuinen en frezen |
| Belangrijkste installatievariabelen | Kracht, snelheid, focus, lens en extractie | Frees, snelheid, voeding, diepte, neerdruk en spaanafvoer |
| Gemeenschappelijk productierisico | Warmte-effecten, resten of onvolledige verwijdering van de dop | Gereedschapsslijtage, afbrokkeling, bramen of inconsistente diepte |
| Goedkeuring prioriteit | Kleinste kenmerk, rand en contrast | Diepte, groefbreedte, rand- en gatkwaliteit |
De tafel is een selectiekader, geen belofte dat elk product in een brede materiaalfamilie op dezelfde manier presteert. Exacte productspecificaties en proefmonsters blijven noodzakelijk.
Gebruik het graveerproces niet om de prestaties buitenshuis af te leiden
Lasercompatibiliteit is geen bewijs van duurzaamheid buitenshuis, en een mechanisch graveerbare ABS-plaat is niet automatisch geschikt voor buitengebruik. UV-blootstelling, vocht, temperatuurwisselingen, chemicaliën, reinigingsmiddelen en montagebelasting zijn afzonderlijke specificatievragen.
Als het etiket buitenshuis of in een industriële omgeving wordt gebruikt, moet de koper de blootstelling identificeren en de relevante productinformatie of testbewijs opvragen. Een algemene uitspraak als ‘weerbestendig’ is minder bruikbaar dan het definiëren van de beoogde omgeving, de verwachte gebruiksduur en acceptatiecriteria.
Voor LYSHIRE-projecten moeten UV-verwering en andere beschikbare testinformatie worden besproken aan de hand van de exact gevraagde constructie. Een visueel monster bevestigt kleur en verwerking, maar vervangt geen testvereiste voor de uiteindelijke toepassing.
De vereisten voor artwork verschillen tussen laser- en rotatieproductie
Laserillustraties kunnen rastergraveren, vectorscoren en vectorsnijden combineren. Het bestand moet deze bewerkingen duidelijk scheiden en dubbele regels vermijden. Kleine teksten dienen omgezet te worden naar contouren of voorzien te worden van de benodigde lettertypen en de uiteindelijke afmetingen dienen vermeld te worden.
Bij roterende kunstwerken moet ook rekening worden gehouden met de geometrie van de frees. Een frees kan geen interne hoek creëren die scherper is dan de effectieve straal, en de gereedschapsbreedte heeft invloed op dicht bij elkaar gelegen kenmerken. Afzonderlijke lagen moeten graveren, profielsnijden, gaten, sleuven en eventuele schuine bewerkingen identificeren. De tekening moet toleranties bevatten die van belang zijn voor de montage.
Voor beide processen moet de leverancier vectorillustraties op ware grootte ontvangen, indien beschikbaar. Schermafbeeldingen zijn nuttig ter referentie, maar mogen niet het enige productiebestand worden.
Gebruik een representatief monster, geen decoratief monster
Een monster is het nuttigst als het het moeilijkste deel van de toekomstige bestelling test. Een eenvoudig groot logo kan er uitstekend uitzien, terwijl het kleinste serienummer, de smalle rand of de kleine openingen in de productie mislukken.
Het goedkeuringsvoorbeeld moet het volgende bevatten:
- de kleinste tekst en smalste lijn;
- de kleinste afstand tussen aangrenzende elementen;
- ten minste één typisch gevuld gebied of dichte afbeelding;
- de beoogde profielrand, gat of sleuf;
- de echte kleurcombinatie en afwerking van gezicht en kern;
- de beoogde zelfklevende achterkant, indien gebruikt;
- de doellaserinstellingen of cutter en diepterecord;
- een acceptatiefoto of een ondertekend fysiek monster.
Een kleine parametermatrix is vaak waardevoller dan één enkele “beste” instelling. Lasergebruikers kunnen het vermogen en de snelheid variëren binnen een gecontroleerd testveld. Roterende gebruikers kunnen diepte of voeding vergelijken terwijl ze de frees constant houden. Het eindrecord wordt dan het startpunt voor de batchcontrole.
Veel voorkomende fouten die het afkeurpercentage verhogen
Ervan uitgaande dat één fysiek blad op elke machine werkt
De uitdrukking “laser- en rotatiegraveren van kunststof” kan het totale assortiment van een leverancier beschrijven in plaats van één universeel vel. Bevestig het exacte basispolymeer en procesaanbeveling op de offerte en het monsterlabel.
Alleen al op bladprijs kopen
Een lagere velprijs kan worden gecompenseerd door langzamere verwerking, veelvuldig schoonmaken, vervanging van het mes, mislukte kleine tekst of inconsistente diepte. Vergelijk de kosten per geaccepteerd voltooid onderdeel.
Instellingen kopiëren van een ander product
Kleur, kapdikte, formulering, plaatdikte, lens, machinevermogen en gereedschapsconditie kunnen het resultaat veranderen. Eerdere instellingen zijn een startreferentie en geen gegarandeerd productierecept.
Met behulp van een eenvoudig voorbeeld
Een voorbeeld dat de meest veeleisende functie uitsluit, kan de taak niet valideren. Test de kleinste, diepste, dichtstbijzijnde en meest dimensiegevoelige elementen voordat u een bulkbestelling goedkeurt.
Procescompatibiliteit behandelen als een duurzaamheidsclaim
Hoe een plaat wordt gegraveerd, bepaalt niet de UV-stabiliteit, chemische weerstand, impactprestaties of garantie. Deze eisen moeten afzonderlijk worden gespecificeerd.
Een praktische B2B-selectiereeks
De volgende laser versus rotatiegraveren kunststofreeks verandert een breed materiaalverzoek in een productieklare specificatie.
- Definieer de machine.Vermeld CO2-laser of roterend/CNC en identificeer belangrijke apparatuurlimieten.
- Definieer het voltooide onderdeel.Geef afmetingen, kleinste kenmerken, gaten, randen, achterkant en toleranties op.
- Selecteer de materiaalroute.Gebruik voor LYSHIRE PMMA (acryl) voor het laserbereik en ABS voor het roterende/CNC-bereik.
- Bevestig de constructie.Registreer vlakkleur, kernkleur, oppervlakteafwerking, structuur, dikte en plaatformaat.
- Definieer de omgeving.Scheid vereisten voor binnen/buiten, UV, vocht, temperatuur en chemicaliën van machinecompatibiliteit.
- Keur een representatief monster goed.Test de moeilijkste echte functie op de beoogde apparatuur.
- Registreer het procesvenster.Houd bij de materiaalbatch de goedgekeurde laser- of cuttervoorwaarden aan.
- Batchuitvoer controleren.Controleer het contrast, de diepte, de randen, de afmetingen, de gaten, de achterkant en de pakking ten opzichte van de goedgekeurde referentie.
Kopers kunnen de procesgebaseerde materiaalroutes van LYSHIRE vergelijken in deLaser- en roterend graveermateriaalsysteemen bekijk vervolgens de specialeLasergraveerbladenEnRoterende graveerbladencategorieën.
Veelgestelde vragen
Kan dezelfde graveerkunststofplaat worden gebruikt voor laser- en rotatiegraveren?
Alleen als voor beide processen het exacte product is gespecificeerd. Ga niet uit van compatibiliteit met twee processen op basis van uiterlijk, kleur of de algemene term ‘plastic graveren’. De standaardroute van LYSHIRE scheidt PMMA (acryl) laserplaten van ABS roterende/CNC-platen.
Is lasergraveren altijd sneller dan rotatiegraveren?
Nee. De totale productietijd is afhankelijk van het artwork, graveergebied, diepte, aantal onderdelen, snij- en boorwerkzaamheden, opstelling en reiniging. Vergelijk de volledige workflow van afgewerkte onderdelen in plaats van alleen de graveertijd.
Welk proces is beter voor kleine tekst?
CO2-laserbewerking heeft vaak de voorkeur voor zeer fijne tekst en gedetailleerde afbeeldingen, omdat geen enkele freesdiameter de functie op dezelfde manier beperkt. De daadwerkelijke cap, focus, instellingen en contrast moeten echter worden gevalideerd met de kleinste echte tekst.
Welk proces is beter voor diepgaande industriële legendes?
Roterend of CNC-graveren wordt vaak gekozen wanneer gecontroleerde inbouwdiepte, groefgeometrie, boren of afschuinen belangrijk is. De frees en diepte moeten worden afgestemd op de plaatconstructie en tekening.
Betekent laser- of rotatiecompatibiliteit dat de plaat van buitenkwaliteit is?
Nee. Verwerkingscompatibiliteit en buitenprestaties zijn afzonderlijke eigenschappen. UV, vocht, temperatuur, chemicaliën en verwachte levensduur moeten voor het exacte materiaal worden gespecificeerd.
Welke informatie moet een koper meesturen voor een materiaaladvies?
Stuur de machine/het proces, vlak- en kernkleuren, afwerking, dikte, plaatformaat, tekening van het eindproduct, kleinste kenmerk, gaten of profielen, lijmvereisten, omgeving, bestelhoeveelheid en verpakkingsbehoeften. Een representatief artworkbestand verbetert de monsternauwkeurigheid.
Kies de plaat als onderdeel van het productiesysteem
Het juiste graveerplastic is niet het vel met de langste lijst met algemene claims. Een goede laser versus roterende graveerkunststofbeslissing identificeert de plaat waarvan het polymeer, de oppervlakteconstructie en de afmetingen bij de machine passen en waarvan het goedgekeurde monster voldoet aan de vereisten voor het eindproduct.
Voor een B2B-materiaalbeoordeling stuurt u LYSHIRE uw apparatuurtype, artwork, toepassingsomgeving, kleurstructuur, dikte en verwachte hoeveelheid. Het technische team kan de juiste laser- of rotatie-/CNC-route aanbevelen en monsters voorbereiden voor verwerkingsevaluatie vóór bulkproductie.