Hoe u tweediepte-illustraties plant voor drielaagse graveervellen
Hoe u tweediepte-illustraties plant voor drielaagse graveervellen
Drielaags graveerkunstwerken kunnen twee contrasterende kleuren uit één verwerkingsvlak onthullen. Betrouwbare productie hangt af van het in kaart brengen van elk grafisch element op de juiste diepte, het testen van het daadwerkelijke materiaal en het onder één revisie houden van het goedgekeurde bestand, monster en opstelling.
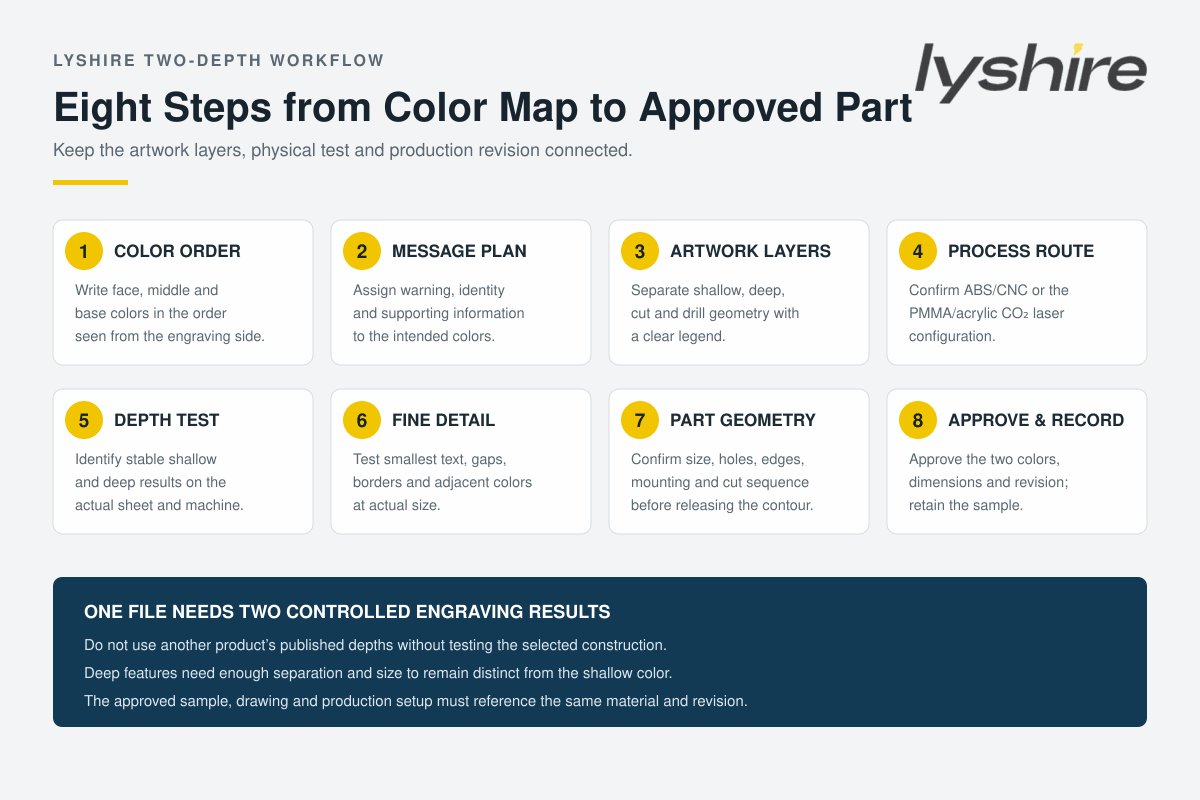
Snel antwoord:schrijf de laagkleuren in volgorde vanaf de gravure met de voorkant naar beneden, wijs elk bericht toe aan de beoogde onthulde kleur, scheid ondiepe en diepe artworklagen, houd snijden en gaten onafhankelijk, bevestig de materiaal-/procesroute, test zowel de diepte als het kleinste detail, en keur één representatief voltooid onderdeel goed vóór batchproductie.
Bevestig eerst wat “drielaags” betekent voor de geselecteerde plaat
De terminologie van de sector is niet volkomen uniform. De woordenlijst van Rowmark beschrijft twee- en drielaagse substraten in termen van contrasterende deklaaglagen en kernrelaties, terwijl het LaserMax Tri-Layer-product specifiek wordt beschreven als een film, een kap en een kern. Andere drielaagse graveerkunststoffen kunnen een andere constructie gebruiken. Daarom is de term drielaags graveervel niet voldoende om de zichtbare kleurvolgorde of verwerkingsrichting te definiëren.
Schrijf de constructie vanaf de werkzijde naar beneden. Voor het wit/rood/zwarte voorbeeld in deze handleiding is de volgorde wit vlak, rode middenlaag en doorlopende zwarte basis. Een ondiepe pas verwijdert het witte vlak en onthult rood. Een diepere passage gaat verder door de rode laag en onthult zwart. Als de volgorde zwart/rood/wit zou zijn, zou hetzelfde kunstwerk een heel ander resultaat opleveren.
Vraag om een fysieke doorsnede, kleurstaal of goedgekeurd monster en identificeer de graveerzijde. Leid de bestelling niet af op basis van een kleine miniatuur, productcode of lijst met drie kleuren.
Begin met de berichtenhiërarchie, niet met de machinediepte
Voordat u procesinstellingen toewijst, moet u beslissen wat elke kleur betekent in het uiteindelijke ontwerp. De middelste kleur kan een waarschuwingswoord, statusband of sleutelsymbool bevatten, terwijl de basiskleur apparatuuridentificatie, instructies of ondersteunende tekst bevat. Hierdoor ontstaat een visuele hiërarchie zonder verfvulling of afzonderlijk aangebrachte stukken.
De kleurbetekenis is projectspecifiek. Een rode middenlaag betekent niet automatisch dat een bord voldoet aan een veiligheidsnorm. De ontwerper of bouwer van de apparatuur moet de vereiste bewoordingen, symbolen, kleurgebruik en plaatsing definiëren in overeenstemming met de toepasselijke norm en risicobeoordeling.
Gebruik de PDF-proefdruk om de verwachte uiteindelijke kleuren weer te geven, niet alleen de kleuren van de illustratielaag. Operators moeten het schermvoorbeeld, het fysieke blad en het voltooide voorbeeld kunnen vergelijken zonder een ongedocumenteerde code te interpreteren.
Maak een expliciete kaart van kleur naar diepte
| Kunstgroep | Verwacht zichtbaar resultaat | Productie betekenis |
|---|---|---|
| GEZICHT / ONGEGRAVEERD | Wit | Origineel oppervlak blijft; geen graveerbewerking |
| ONDIEP / KLEUR 2 | Rood | Verwijder het witte vlak en stop binnen de rode middelste laag |
| DIEP / KLEUR 3 | Zwart | Verwijder de witte en rode lagen en leg de doorlopende zwarte basis bloot |
| SNIJ / BUITENPROFIEL | Afgewerkte rand | Aparte contourbediening; geen weergavekleur |
| GATEN / SLOTS | Open geometrie | Boor- of doorslijpbewerking met gecontroleerde grootte en positie |
| OPMERKINGEN / AFMETINGEN | Niet verwerkt | Productie-informatie uitgesloten van graveeruitvoer |
Noem de lagen op functie in plaats van alleen op softwarekleur. ‘SHALLOW_RED’ en ‘DEEP_BLACK’ communiceren meer dan ‘Laag 1’ en ‘Laag 2’. Voeg een legenda toe met de vereiste afgewerkte kleur, verwachte dieptegroep en materiaalreferentie.
Bouw strakke kunstwerken op ware grootte
Bereid het drielaagse graveerontwerp voor op een schaal van 1:1, geef aan of de afmetingen millimeters of inches zijn en vermeld de uiteindelijke breedte en hoogte op de proefdruk. Converteer goedgekeurde productietekst naar contouren terwijl u een afzonderlijk bewerkbaar model behoudt. Verwijder dubbele paden, open contouren en verborgen geometrie die tweemaal kunnen doorlopen of in de verkeerde dieptegroep terechtkomen.
Houd ondiepe, diepe, gesneden, gaten- en notitielagen gescheiden. Als een afbeelding zowel rode als zwarte elementen bevat, splitst u de objecten in plaats van een weergave-effect te gebruiken dat tijdens het exporteren afgevlakt of opnieuw geïnterpreteerd kan worden. Controleer of knipmaskers, samengestelde paden en omgekeerde vormen correct blijven in de productiesoftware.
Voor gedetailleerde principes voor de voorbereiding van illustraties kunt u de LYSHIRE-handleiding voor precisiegravure-illustraties raadplegen en naast het productievectorbestand een voor mensen leesbare PDF-proefafdruk aanleveren.
Selecteer samen het materiaal en de verwerkingsroute
Trotec bevestigt dat laserbare kunststoffen verkrijgbaar zijn in een-, twee- en drielaagse constructies en beschrijft twee- tot drielaagse platen van gemodificeerd acryl voor lasergraveren en snijden. Rowmark’s LaserMax Tri-Layer is een productspecifieke impact-acrylconstructie met gepubliceerde ondiepe en diepe graveerdieptes. Deze cijfers tonen het concept, en niet een universele setting voor elke leverancier.
De standaard ABS-configuratie van LYSHIRE behoort tot de CNC/roterende route. CO2-laserprojecten moeten de afzonderlijke op PMMA/acryl gebaseerde configuratie gebruiken die is geselecteerd voor laserverwerking. Test geen standaard ABS-plaat met gekopieerde laserparameters alleen maar omdat een ander drielaags product laserbaar is.
Vermeld bij de aanvraag het machinetype en controleer deLYSHIRE-verwerkingssysteem. Als de plaat als afgewerkte onderdelen wordt geleverd, geef dan het artwork en de geometrie op, zodat de juiste fabricageroute kan worden geëvalueerd.
Bepaal ondiepe en diepe resultaten met een teststrip
Een taak met twee diepten heeft twee stabiele visuele resultaten nodig. Maak een teststrip die geleidelijk beweegt van onvoldoende gezichtsverwijdering via een zuivere middenkleuropening en vervolgens naar de basiskleur. Het acceptabele ondiepe venster moet de middelste kleur consistent blootleggen zonder de basis door dunne gebieden te laten zien.
Bepaal vervolgens het diepe resultaat. Het moet de eerste twee lagen verwijderen en de basis netjes blootleggen zonder onnodig ver in de plaat te snijden. Een te grote diepte kan de kenmerken vergroten, de hitte of de freesbelasting verhogen en aangrenzende ondiepe gebieden moeilijker te controleren maken.
Registreer de geaccepteerde ondiepe en diepe instellingen met het exacte materiaal, de dikte, de batch- of monsterreferentie, de uitrusting, de lens of het mes en de datum. Gepubliceerde diepten van een ander product kunnen een nuttige context zijn, maar mogen het testen niet vervangen.
Ontwerp voor het kleinere procesvenster
De ondiepe laag kan dun zijn, terwijl de diepe laag verder moet reizen voordat de basiskleur verschijnt. Dit verschil is van invloed op kleine tekst, smalle openingen en dicht bij elkaar liggende kleuren. Een kenmerk dat duidelijk in rood wordt gegraveerd, kan breder, zachter worden of samenvloeien wanneer het in de diepere instelling wordt verwerkt tot zwart.
Test de kleinste rode tekst en de kleinste zwarte tekst afzonderlijk. Test ook rode en zwarte elementen die naast elkaar zijn geplaatst, strakke binnenhoeken, dunne randen, omgekeerde tekst en kleine eilandjes. Laat voldoende afstand zodat de diepe doorgang een aangrenzend ondiep gedeelte niet verstoort.
Er is geen enkele minimale tekenhoogte of streekbreedte voor elk drielaags graveervel. De materiaalstructuur, vlakdikte, dikte van de middenlaag, laserspot of freespunt, diepte, focus, rondloop en artwork hebben allemaal invloed op het resultaat.
Plan CNC- en rotatiegereedschappen voor beide dieptes
Bij mechanisch graveren bepaalt de geometrie van de freespunt hoe een kanaal breder wordt naarmate het dieper gaat. Een V-vormige frees produceert bijvoorbeeld uiteraard een grotere opening op grotere diepte dan bij een ondiepe doorgang. Hiermee moet rekening worden gehouden als hetzelfde lettertype in zowel de midden- als de basiskleur verschijnt.
Controleer de scherpte van het gereedschap, de toestand van de spil, de plaatvasthouding, de Z-referentie en de spaanverwijdering. Een kleine verandering in de velhoogte kan een element van rood naar zwart verschuiven, vooral als het acceptabele middenlaagvenster smal is. Test verschillende posities over de plaat als vlakheid of bedconditie de effectieve diepte kunnen beïnvloeden.
Graveer de ondiepe en diepe informatie terwijl het onderdeel nog steeds goed wordt ondersteund wanneer de geometrie en CAM-strategie dit toelaten. Gaten en buitencontouren kunnen vervolgens worden voltooid volgens de geverifieerde volgorde, waarbij het vasthouden van kleine onderdelen vóór de definitieve snede wordt gepland.
Plan laserkunstwerken als afzonderlijke bewerkingen
Bij de juiste op PMMA/acryl gebaseerde laserconfiguratie moeten ondiepe en diepe kunstwerken worden toegewezen aan afzonderlijke bewerkingen of parametergroepen. Vertrouw niet op subtiele schermkleuren zonder een laaglegenda. Controleer of vectorsnijcontouren niet per ongeluk een graveerinstelling kunnen krijgen, en omgekeerd.
De diepte kan worden aangepast door middel van gecontroleerde combinaties van kracht, snelheid, resolutie, passes en focus, afhankelijk van de uitrusting en het geselecteerde materiaal. Vermijd het presenteren van één parameterset als universeel. Inspecteer op resten, overmatige hitte, beschadiging van het oppervlak en onvolledige blootstelling aan midden- of basiskleuren.
Als er meerdere passages worden gebruikt, controleer dan de uitlijning en of de latere passage invloed heeft op aangrenzende, ondiepe kunstwerken. Een representatief monster moet dezelfde mix van kleine, grote, ondiepe en diepe kenmerken bevatten als het echte werk.
Beheer variabele gegevens en herhaalde lay-outs
Drielaagse tags combineren vaak vaste waarschuwingsafbeeldingen met variabele apparatuurnummers, locaties of seriële gegevens. Definieer welke variabelevelden de middelste kleur gebruiken en welke de basiskleur. Een gestructureerd spreadsheet moet één rij per onderdeel, een unieke ID, exacte tekst en de beoogde artworkgroep bevatten.
Genereer een proefdruk die het voltooide rood-zwarte resultaat toont voor representatieve records. Controleer de langste waarde, de kleinste tekst en eventuele tekens buiten de primaire taal. Stem vóór productie het aantal rijen, de gevraagde hoeveelheid en de paklijst af.
Voer correcties niet handmatig opnieuw in op de machine. Werk de gecontroleerde bron bij, geef een nieuwe revisie uit en genereer het productiebestand en de proefdruk opnieuw.
Integreer gaten, profielen en montage
De tekening moet de uiteindelijke afmetingen, dikte, hoekradius, gatdiameter en middenposities, sleuven, uitsparingen, randvereisten en montage definiëren. Houd de doorsnijdingsgeometrie gescheiden van de twee graveerdieptes. Een gat moet niet worden verward met een zwarte cirkelvormige afbeelding, zelfs als beide in een voorbeeld donker lijken.
Als zelfklevende achterkant vereist is, specificeer dan het installatiesubstraat, de textuur, de kromming en de omgeving. Mechanische gaten en lijm kunnen de bruikbare marges en de afstand tussen het ondiepe en diepe kunstwerk beïnvloeden. Controleer de speling tussen de bevestigingskop en vermijd het plaatsen van kritische tekst te dicht bij een snijrand.
Keur het meest veeleisende monster goed
Het voorbeeld mag niet alleen grote tekst bevatten. Vermeld het kleinste ondiepe element, het kleinste diepe element, de dichtstbijzijnde rood/zwarte afstand, het grootste gevulde gebied, de relevante gaten, de buitencontour en de beoogde montagemethode. Inspecteer kleurscheiding, residu, diepte, afmetingen, randen en oppervlakteconditie.
Registreer de materiaalkleurvolgorde, constructie, dikte, artworkrevisie, ondiepe/diepe instellingen en goedgekeurde monsterdatum. Als de kleurvolgorde of het materiaalmodel verandert, herhaal dan de test in plaats van de oude instellingen over te nemen.
Voor productie-inspectie vergelijkt u de onderdelen met het goedgekeurde monster onder constante verlichting. Zorg ervoor dat ondiepe kenmerken de middelste kleur behouden en dat diepe kenmerken consistent de basis bereiken zonder onbedoelde doorbraak.
Veelvoorkomende fouten en corrigerende controles
| Waargenomen probleem | Artikelen om te beoordelen |
|---|---|
| Ondiepe rode gebieden vertonen zwarte vlekken | Dieptevenster, bedniveau, vlakheid van de plaat, focus of Z-referentie, gereedschapsconditie en consistentie van de middenlaag |
| Diepzwarte gebieden bevatten nog steeds rood | Diepzetting, passages, freesgeometrie, focus, residu en exacte materiaalstructuur |
| Zwarte tekst wordt breder dan rode tekst | Deep-pass-geometrie, V-snijderbreedte, laserspreiding, lettergrootte en monstervergelijking |
| Rode en zwarte kenmerken smelten samen | Afstand, uitgebreide uitbreiding van functies, overlapping van illustraties, procesvolgorde en tests met minimale details |
| Er verschijnen verkeerde kleuren tijdens de productie | Gezichtsrichting, kleurvolgorde, mapping van artworklagen, materiaalcode en operatorlegenda |
| Herhaalbestelling ziet er anders uit | Materiaalmodel, batch, instellingenrecord, gereedschap of optiek, monsterrevisie en machineconditie |
Ontwerpgrens:een drielaags vel verbetert niet automatisch de precisie of duurzaamheid. Succesvolle uitvoer op twee diepten hangt af van de exacte constructie, materiaalroute, artworkafstand, gecontroleerde verwerking en goedgekeurd monster.
Checklist voor offerteaanvragen voor tweelaagse drielaagse projecten
Stuur LYSHIRE de kleurvolgorde vanaf de gravure naar beneden, materiaalroute, dikte, formaat van volledige vellen of afgewerkte onderdelen, illustraties met ondiepe/diepe/gesneden lagen, PDF-kleurproef, kleinste tekst en tussenruimte, afmetingen, gaten, montage, omgeving, tabel met variabele gegevens, aantal, goedkeuring van het monster en inspectievereisten.
Voor aangepaste kleurbestellingen, niet-standaardvormen of zelfklevende achterkant, zieLYSHIRE-applicaties op maat. Het technische team kan beoordelen of de gevraagde structuur en procesroute geschikt zijn voor bemonstering.
Veelgestelde vragen
Toont elk drielaags vel twee kleuren aan één kant?
Nee. De terminologie en constructie van de sector variëren. Bevestig de exacte laagvolgorde en graveerzijde voor het geselecteerde product.
Kan één graveerdiepte beide lagere kleuren onthullen?
Nee. De midden- en basiskleuren vereisen afzonderlijke, gecontroleerde resultaten. De exacte ondiepe en diepe instellingen moeten op de echte plaat worden vastgesteld.
Kunnen gepubliceerde graveerdieptes van een ander merk worden gekopieerd?
Gebruik ze alleen als achtergrondinformatie. Laagdikte, materiaal, machine, gereedschap en gewenst resultaat variëren, dus een representatieve test is vereist.
Moeten ondiepe en diepe kunstwerken op afzonderlijke lagen worden geplaatst?
Ja. Houd ondiepe, diepe, snij-, gaten- en productienotities duidelijk gescheiden en zorg voor een kleur-/dieptelegenda.
Kunnen LYSHIRE drielaagsplaten laser- of CNC-bewerkt worden?
Kies de juiste constructie. Standaard ABS behoort tot de CNC/roterende route; CO2-laserprojecten moeten de afzonderlijke op PMMA/acryl gebaseerde configuratie gebruiken.
Wat moet het goedkeuringsmonster bevatten?
Vermeld de kleinste ondiepe en diepe kenmerken, de dichtstbijzijnde tweekleurige afstand, relevante gaten, buitencontour en beoogde montagemethode.
Vraag een beoordeling van een drielaags kunstwerk aan
Stuur LYSHIRE de kleurvolgorde, ondiep/diep artwork, materiaalroute, afmetingen, kleinste detail en hoeveelheid. Het technische team kan de structuur en het representatieve monsterplan beoordelen.
Neem contact op met LYSHIREDrielaagse materiaalreferenties:Trotec twee- tot drielaagse laserkunststoffen, Rowmark LaserMax Tri-Layer-specificaties, Rowmark Tri-Layer constructiebeschrijvingEnRowmark-woordenlijst voor materiële terminologie.