Hoe u ABS-graveerbladen selecteert voor CNC- en roterend werk
Mechanische graveermateriaalkeuze
Hoe u ABS-graveerbladen selecteert voor CNC- en roterend werk
ABS-graveervellen zijn een praktische materiaalroute voor mechanisch gegraveerde apparatuurlabels, legenda's op het bedieningspaneel, naamplaatjes en identificatie binnenshuis. De juiste keuze hangt van meer af dan de kleur van het oppervlak: kopers moeten de verwerkingsroute, de tweelaagse structuur, de vereiste graveerdiepte, de totale dikte, de vlakheid, de fabricage en de installatieomgeving bevestigen.
Direct antwoord:selecteer een speciaal vervaardigde ABS-kunststofplaat als de klus gebruikmaakt van CNC-frezen of roterende graveren en een dun gekleurd oppervlak over één doorlopende contrasterende kern vereist. Bevestig vóór productie het exacte product op de machine van de koper. De standaard ABS-configuratie van LYSHIRE wordt doorgestuurd naar CNC- of roterend werk; CO2-laserprojecten moeten het afzonderlijke PMMA/acryl-lasergraveerblad van LYSHIRE gebruiken in plaats van standaard ABS als standaard lasermateriaal te behandelen.
Begin met het proces
Drie vragen Definieer het juiste ABS-blad
Welke machine?
Geef aan of de plaat roterend gegraveerd, CNC-gefreesd, geboord, gezaagd of geknipt wordt. Gereedschapsgeometrie, werkstukopspanning en stofafzuiging moeten voor het daadwerkelijke proces worden gepland.
Wat moet onthuld worden?
Specificeer de vlakkleur, kernkleur en het vereiste contrast. Het gereedschap moet het vlak schoon verwijderen en de kern blootleggen zonder onnodig diep te snijden.
Waar zal het worden gebruikt?
Identificatie van apparatuur binnen, buitenborden, blootstelling aan chemicaliën, montage met lijm en gereguleerde toepassingen vereisen verschillende validaties. ABS alleen is niet bepalend voor de uiteindelijke prestaties.
Koperspecificatietabel
Wat u moet controleren voordat u een ABS-graveerblad goedkeurt
| Selectie punt | Waarom het ertoe doet | Wat de koper moet bevestigen |
|---|---|---|
| Verwerkingsroute | Standaard LYSHIRE ABS-graveerblad is bedoeld voor mechanische verwerking. | CNC- of rotatiegraveren, plus eventuele frees-, boor-, zaag- of knipstappen. |
| Gezichts- en kernkleuren | De onthulde kern creëert het voltooide legende-, symbool- of codecontrast. | Exacte voorkant/kerncombinatie, mat of glanzend oppervlak en een goedgekeurd fysiek kleurmonster. |
| Gezichtsconstructie en graveerdiepte | Fijne tekst heeft een gecontroleerde gezichtslaag nodig en een ondiepe, herhaalbare verwijdering. | Vereiste tekengrootte, lijnbreedte, cuttertype en voorbeeldgraveerresultaat. |
| Totale plaatdikte | De dikte heeft invloed op de stijfheid, het uiterlijk van de rand, de gatkwaliteit en de machine-instellingen. | Nominale dikte, tolerantie en of volledige platen, plano's of afgewerkte onderdelen vereist zijn. |
| Vlakheid en consistentie | Een plaat die omhoog komt of in dikte varieert, kan een ongelijkmatige diepte en een onvolledige kleurweergave veroorzaken. | Werkstukmethode, bruikbaar oppervlak, batchconsistentie en inspectie-eisen. |
| Fabricage | Veel identificatieonderdelen hebben meer nodig dan graveren. | Afgewerkte afmetingen, gaten, sleuven, hoekradius, afschuining, speciale vorm en randafwerking. |
| Montagemethode | Lijmen, schroeven, klinknagels en fittingen stellen verschillende ontwerpeisen. | Gatpositie, zelfklevende achterkant, doelsubstraat, oppervlaktetextuur en installatiegeometrie. |
| Serviceomgeving | Er mag niet van worden uitgegaan dat elke ABS-kleur en -afwerking identieke eigenschappen heeft bij gebruik buitenshuis, UV, hitte of chemicaliën. | Binnen-/buitenlocatie, blootstelling, schoonmaakmiddelen, temperatuur en vereiste levensduur. |
Tweelaagse structuur
Waarom gezichtsherkenning belangrijk is voor kleine tekst en fijne lijntjes
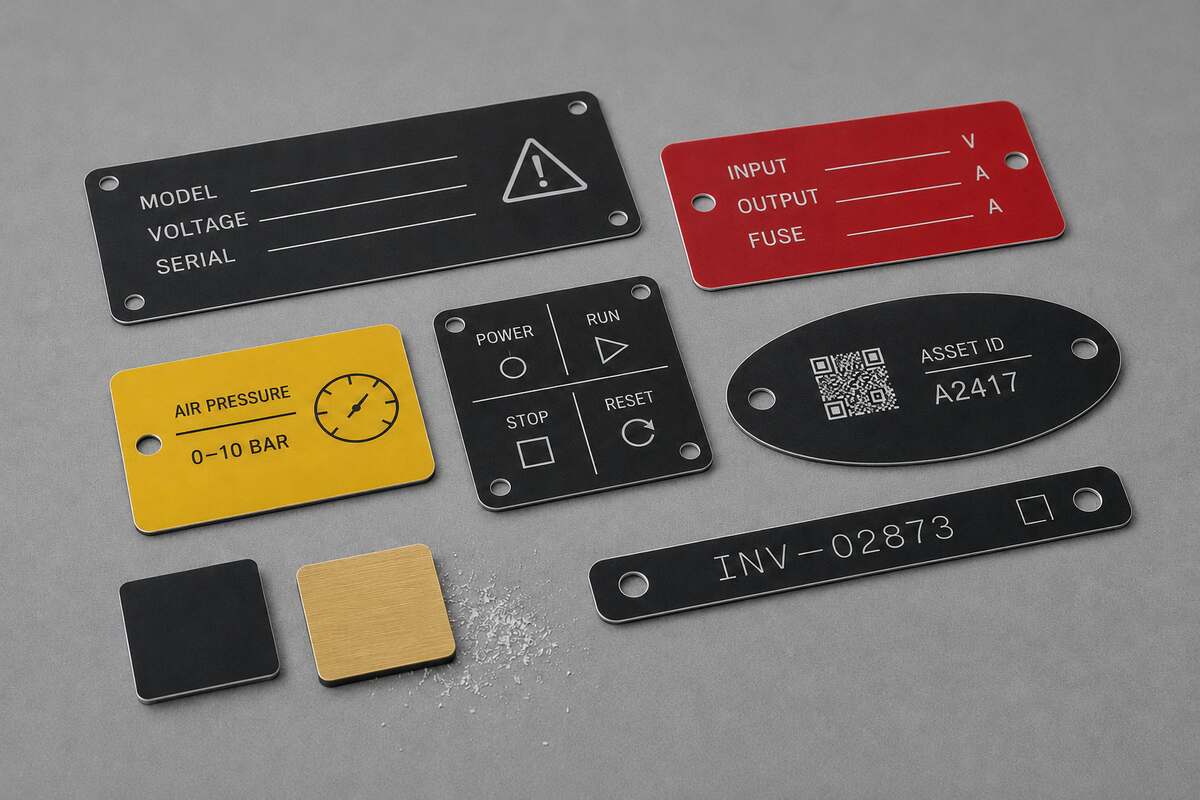
Een tweelaags ABS-graveervel gebruikt een dunne oppervlaktekleur over een doorlopende contrasterende kern. Bij mechanisch graveren wordt het gezicht op geselecteerde gebieden verwijderd, waardoor verzonken informatie in de kernkleur achterblijft. De uiteindelijke kwaliteit hangt af van de relatie tussen de vlakconstructie, de freesgeometrie, het artwork en de dieptecontrole.
Als het gereedschap te oppervlakkig is, kan er wat gezichtskleur achterblijven en zal het contrast onvolledig zijn. Als het onnodig diep is, kunnen fijne karakters breder worden, kunnen kleine tellers sluiten en kan de productietijd toenemen. Er moet daarom een monster worden gegraveerd met de beoogde snijplotter, tekengrootte en artwork voordat een volumebestelling wordt vrijgegeven.
Voor een bredere vergelijking van tweelaagse, drielaagse, dubbelzijdige en omgekeerd gegraveerde constructies, bekijk deLYSHIRE graveerplaatstructuursysteem.
Selecteer niet alleen op kleur
Twee platen kunnen er hetzelfde uitzien als er verschillende polymeren, kapconstructies of goedgekeurde verwerkingsroutes worden gebruikt. Compatibiliteit moet voortkomen uit de exacte specificaties van de leverancier en uit een gecontroleerde machinetest – niet uit het uiterlijk, een generiek ‘plastic’ label of een geïmproviseerde brandtest.
CNC- en roterende opstelling
Een praktische voorbeeldtestreeks
- Zet het blad vast:gebruik een vlakke spatbord, vacuümtafel of een geschikt armatuur zodat het graveeroppervlak waterpas blijft.
- Selecteer de snijder:stem een scherpe V-frees, parallelfrees of frees af op de gewenste lijnbreedte, hoekdetail en zaagprofiel.
- Stel een ondiepe eerste doorgang in:verwijder slechts voldoende oppervlaktemateriaal om een zuivere, doorlopende kernkleuronthulling te verkrijgen.
- Inspecteer details en randkwaliteit:controleer kleine tekst, gaten, binnenhoeken, bramen, spanen en het achteroppervlak.
- Geleidelijk aanpassen:verfijn de diepte, de spilsnelheid en de voedingssnelheid volgens de machine, frees, plaat en kunstwerk.
- Noteer de goedgekeurde opstelling:bewaar de productcode, batch, gereedschap, diepte en machineparameters bij het goedgekeurde monster voor herhaalde productie.
Er is geen universele parameter die op elke CNC-router of roterende graveur past. Gereedschapsdiameter, scherpte, spilkarakteristieken, werkstukopspanning en gewenste afwerking hebben allemaal invloed op het resultaat. Effectieve spaan- of stofafzuiging en de veiligheidsinstructies van de machinefabrikant moeten worden gevolgd.
Toepassing Pasvorm
Waar ABS-graveerkunststof vaak wordt gebruikt
| Sollicitatie | Typische informatie | Belangrijke specificatie |
|---|---|---|
| Legenda op het bedieningspaneel | Schakelfunctie, circuitreferentie, AAN/UIT of bedieningsinstructie | Duidelijkheid van kleine teksten, afmetingen, gatposities en montagemethode |
| Typeplaatje van apparatuur | Model, spanning, serienummer of service-informatie | Contrast, variabele gegevens, afgewerkt formaat en fabricagetekening |
| Klep-, kabel- of pijpleidingtag | Identificatienummer, richting of systeemreferentie | Gat-/sleufontwerp, slijtage, omgeving en bevestigingsmethode |
| Teken voor binnenfaciliteiten | Identificatie van ruimte, instructie, richting of beperkt gebied | Kijkafstand, kleursysteem, installatieoppervlak en toepasselijke projectregels |
| Badge, onderscheiding of displayplaat | Naam, titel, afdeling of herkenningstekst | Oppervlakteafwerking, randkwaliteit, goedkeuring van accessoires en uiterlijk |
Het graveren van kunststof is een identificatiemateriaal en niet automatisch een onderdeel voor elektrische isolatie, veiligheidscertificering of een wettelijk tekensysteem. Elke gereguleerde aanvraag moet worden beoordeeld aan de hand van de volledige projectvereisten van de koper.
Procesgrens
Standaard LYSHIRE ABS en CO2-laserplaat zijn afzonderlijke routes
LYSHIRE's standaard ABS-gebaseerde graveerplaat is gespecificeerd voor CNC- en roterende verwerking. Voor CO2-lasergraveren of -snijden adviseert LYSHIRE normaal gesproken de afzonderlijke op PMMA/acryl gebaseerde laserconfiguratie. Door de twee productroutes gescheiden te houden, krijgen kopers een duidelijkere basis voor machinetests en herhaalbestellingen.
Leveranciers uit de industrie kunnen individuele ABS-bevattende producten aanbieden die op meer dan één verwerkingsmethode zijn getest. Dit maakt niet elke ABS-plaat lasercompatibel. Kopers moeten de gegevens voor het exacte product volgen in plaats van de goedkeuring van één leverancier uit te breiden tot een ongeïdentificeerd blad.
Voor laserprojecten, zieLYSHIRE lasergraveervellen. Voor CNC-/rotatiemogelijkheden en opties voor afgewerkte onderdelen raadpleegt u deLYSHIRE-processysteem.
Buitengebruik vereist afzonderlijke bevestiging
Veel ABS-graveerlaminaten op de markt zijn voornamelijk bedoeld voor gebruik binnenshuis. Als bij een project zonlicht, weer, hitte, vocht of chemicaliën betrokken zijn, geef dan de blootstellingsomstandigheden op en keur een geteste constructie goed. Leid de prestaties bij gebruik buitenshuis niet af op basis van kleur of dikte.
Problemen oplossen
Wat algemene mechanische graveerresultaten gewoonlijk aangeven
| Onvolledige of ongelijkmatige kernkleuronthulling | Controleer de vlakheid van de plaat, de werkstukopspanning, het oppervlakteniveau, de vlakvariatie en of de graveerdiepte te ondiep is. |
| Fijne tekst wordt te breed | De freeshoek of de puntbreedte is mogelijk te groot, of het gereedschap snijdt mogelijk dieper dan nodig. |
| Ruwe, afgebroken of vage rand | Inspecteer de gereedschapsscherpte, voeding, spilsnelheid, spaanafvoer, plaatondersteuning en of de frees geschikt is voor de bewerking. |
| Gesmolten rand of plasticophoping | Warmte-inbreng of spaanafvoer kunnen ongeschikt zijn. Beoordeel het gereedschap, de snelheid, de voeding en de stofafzuiging. |
| Plaatliften tijdens het routeren | Verbeter de vacuümdekking of opspanning, verminder niet-ondersteunde gebieden en controleer of de plaat vlak is voordat u deze bewerkt. |
| Herhaalbestellingen laten een ander uiterlijk zien | Bevestig de productcode, vlak-/kernkleuren, afwerking, dikte, batch en het bewaarde goedgekeurde monster vóór verwerking. |
Checklist voor offerteaanvragen
Informatie om LYSHIRE te sturen voor een offerte voor een ABS-graveerblad
- Machine en proces:CNC-router, roterende graveur en eventuele snij-, boor- of afwerkingsstappen.
- Gezichts-/kernkleuren:vereiste kleurencombinatie, oppervlakteafwerking en goedgekeurde referentie, indien beschikbaar.
- Afmetingen:formaat van volledige plaat of afgewerkt onderdeel, nominale dikte en hoeveelheid.
- Kunstwerk:CAD-, AI- of PDF-bestand, minimale tekengrootte, lijnbreedte en vaste of variabele gegevens.
- Fabricage:gaten, sleuven, hoekradius, afschuining, speciale vormen en randvereisten.
- Montage:zelfklevende achterkant, schroeven, klinknagels, badge-accessoire of een ander systeem.
- Omgeving:binnen-/buitenlocatie, UV, temperatuur, vocht, chemicaliën en reinigingsmethode.
- Goedkeuring:fysiek monster, machineproef, kleurstandaard en eventuele klantinspectievereisten.
- Commerciële gegevens:land van bestemming, verpakkingsvereiste en leveringsschema.
Veelgestelde vragen
Veelgestelde vragen over ABS-graveerblad
Voor welke machines zijn standaard LYSHIRE ABS-graveerplaten ontworpen?
Ze zijn voornamelijk ontworpen voor CNC-frezen en roterend graveren, samen met compatibele mechanische fabricage zoals boren, zagen of knippen. Het exacte gereedschap en de opstelling moeten worden goedgekeurd met een monster.
Kan standaard LYSHIRE ABS-graveerplaat worden gebruikt met een CO2-laser?
Het mag niet worden behandeld als het standaard CO2-lasermateriaal van LYSHIRE. Voor CO2-werkzaamheden selecteert u het aparte lasergraveerblad op PMMA/acrylbasis. Bevestig altijd de verwerkingsgoedkeuring voor het exacte product in plaats van te generaliseren op basis van de polymeernaam.
Hoe diep moet een ABS-graveerblad gegraveerd worden?
Graveer alleen diep genoeg om het gezicht netjes te verwijderen en de doorlopende contrasterende kern zichtbaar te maken. De juiste diepte is afhankelijk van de productconstructie, frees, tekengrootte en machine, daarom is een gecontroleerd monster vereist.
Kan ABS-graveerkunststof worden geboord en in vorm worden gesneden?
Ja. Geschikte ABS-graveerplaten kunnen worden gefreesd, geboord, gezaagd, gesneden en vervaardigd in gaten, sleuven, afgeronde hoeken of speciale vormen. De uiteindelijke kwaliteit is afhankelijk van het gereedschap, de ondersteuning en de tekeningvereisten.
Is elke ABS-graveerplaat geschikt voor buitengebruik?
Nee. De prestaties bij buiten-, UV-, weer-, hitte- en chemische stoffen variëren per product en afwerking. Kopers moeten de daadwerkelijke servicevoorwaarden opgeven en een geteste structuur goedkeuren, in plaats van aan te nemen dat ABS alleen de duurzaamheid buitenshuis garandeert.
Wat moet er bij een aanvraag voor ABS-graveerplaten worden vermeld?
Geef de machine, het proces, de vlak-/kernkleuren, de afwerking, de dikte, het plaat- of afgewerkte formaat, de hoeveelheid, het artwork, de fabricage, de montagemethode, de serviceomgeving, het land van bestemming en de monstervereisten op.
Materiaal- en monsterbeoordeling
Bevestig de ABS-structuur op uw CNC- of roterende machine
Stuur LYSHIRE uw machinetype, artwork, kleurstructuur, afmetingen, dikte, fabricage, montagemethode en serviceomgeving. Ons team kan de juiste route voor ABS-graveerplaten aanbevelen en monsters, volledige platen, uitgesneden stukken of afgewerkte identificatieonderdelen voorbereiden voor gekwalificeerde B2B-projecten.
Neem contact op met LYSHIRETechnische referenties: officiële productrichtlijnen voor roterende/ABS-graveerlaminaten vanGravotech Gravoply 1EnGravotech Ecocut, plus distributeurspecificaties voorRowmark Mattes. De definitieve selectie moet de huidige productspecificatie van LYSHIRE en de machine- en toepassingsvalidatie van de koper volgen.